Die Hydro-Umformung ist ein Verfahren, bei dem hoher Flüssigkeitsdruck genutzt wird, um Bleche oder Rohre in die gewünschte Form zu bringen. Statt eines zweiten starren Werkzeugs übernimmt eine Flüssigkeit die Kraftübertragung. Forschenden des Fraunhofer IWU ist es nun gelungen, bei der Hochdruckblechumformung (HBU) die Fertigungszeiten durch geschickte Prozessintegration erheblich zu verkürzen – statt bislang höchstens 8 sind nun 60 Takte pro Minute «drin». Ein weiterer Coup des IWU-Teams: Durch die Kombination von Hydro-Umformung und Fliesspressen lassen sich hybride Metall-Kunststoff-Verbundbauteile wesentlich einfacher herstellen als bisher.
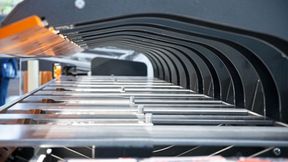
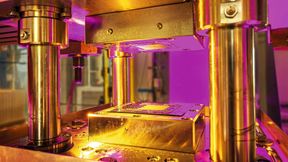
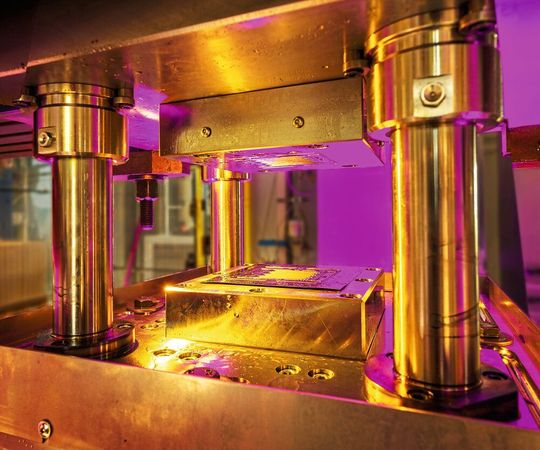
Werkzeug für die passive Hochdruckblechumformung.
(Bild: Fraunhofer IWU / Rico Demuth)
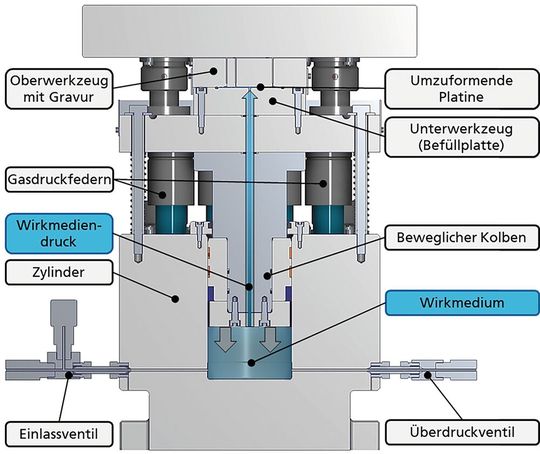
Bei der konventionellen Hochdruckblechumformung sind die Taktzeiten üblicherweise länger als bei klassischen Blechumformprozessen wie dem Tiefziehen. Auch bei der Verarbeitung von Endlosblechen vom Coil sind meist nur 6 bis 8 Takte pro Minute möglich. Dies liegt vor allem daran, dass die Prozessschritte «Presse öffnen und schliessen», «Schliesskraftaufbau» und «Umformen» nacheinander ablaufen. Das Fraunhofer IWU hat mit der passiven Hochdruckblechumformung den Prozessablauf und den Werkzeugaufbau komplett neugestaltet, um die Prozessschritte parallel ablaufen zu lassen. Bei der passiven HBU wird der Umformdruck direkt im Werkzeug erzeugt, dazu ist ein Hydraulikzylinder in das Werkzeug integriert. Beim Schliessen der Presse baut die Pressenschliesskraft automatisch den erforderlichen Fluiddruck auf. Dabei können Standardpressen eingesetzt werden, es ist keine separate Hochdruck-Wasserhydraulik erforderlich. In Kombination mit einer Fertigung vom Coil gelangen so erstmals 60 Fertigungstakte pro Minute bei der Fertigung von Bipolarplatten.
Werkzeugkonzept für die passive Hochdruckblechumformung.
(Bild: Fraunhofer IWU)
Am Fraunhofer IWU wird die passive HBU für die Herstellung von Bipolarplatten in Brennstoffzellen und Elektrolyseuren erforscht. Das nun weiterentwickelte Verfahren ist jedoch auch für die Herstellung von Smartphone-Gehäuse denkbar, als Ersatz für oder in Kombination mit Tiefziehverfahren. Preiswerte Werkzeuge ermöglichen die wirtschaftliche Serienproduktion auch für kleinere Blechbauteile, die heute durch Stanzen hergestellt werden. Für die passive HBU sprechen ausserdem eine höhere Formfreiheit, die bessere Oberflächenqualität (das Blech wird durch das Fluid gleichmässig an die Werkzeugkontur gedrückt), eine konstante Materialdickenverteilung und nun auch besonders kurze Taktzeiten.
Hydro-Umformung und Fliesspressen
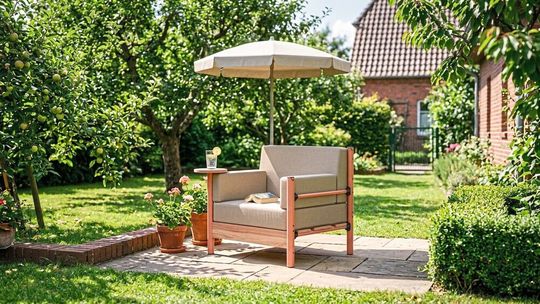
Lounge-Möbel als Beispiel für die Anwendung von Metall-Kunststoff-Hybridbauteilen, die wirtschaftlich und in hoher Qualität in der Verfahrenskombination aus Hydroforming und Fliesspressen hergestellt werden können.
(Bild: Felix Monza)
Metall-Kunststoff-Hybridbauteile werden in vielen Produkten eingesetzt. In der Automobilindustrie enthalten beispielsweise die tragenden Strukturen der Instrumententafel (Cockpitquerträger) und Baugruppen im Vorderwagen (Frontendträger) Bauteile mit fest verbundenen Kunststoff- und Metallelementen. Auch bei Möbelfüssen sind häufig Metall- und Kunststoffteile miteinander verpresst.
Die Herstellung basiert heute vielfach auf einer Kombination aus Hydroforming und Spritzgiessen. Dafür müssen allerdings zwei sehr unterschiedliche Prozesse mit hohen Anforderungen an Anlagentechnik, Prozessführung und Know-how auf einer Anlage zusammengeführt werden – verbunden mit hohen Investitionen in die Anlagentechnik und die Werkzeuge. Kleine und mittlere Unternehmen können diese oftmals nicht aufbringen. Daher hat das Fraunhofer IWU gemeinsam mit der TU Chemnitz, dem Spritzgiesser Schicktanz GmbH, dem Hersteller von Leichtbau-Hydroforming-Pressen IWC Engineering GmbH und dem Industriedesigner Felix Monza eine neue Verfahrenskombination aus Hydroforming von Rohren und gleichzeitigem Fliesspressen von Kunststoffkomponenten entwickelt. Der wesentliche Unterschied zur kombinierten Technologie aus Innenhochdruckumformen (IHU) und Kunststoff-Spritzgiessen besteht darin, dass der Kunststoff bereits als extrudiertes oder spritzgegossenes Halbzeug in das Werkzeug eingelegt und im Prozess lediglich umgeformt wird. Dadurch kann auf ein Spritzgussaggregat und auf eine aufwändige Anlagenkopplung verzichtet werden.
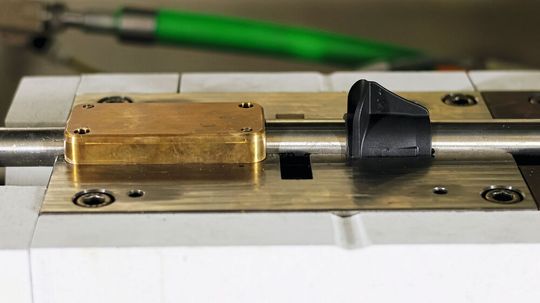
Hydroforming und Fliesspressen: Das Metallrohr und die thermoplastische Kunststoffkomponente werden gemeinsam erwärmt und in einem ebenfalls temperierten Werkzeug gemeinsam umgeformt.
(Bild: Fraunhofer IWU)
In dem neu entwickelten Prozess werden das Metallrohr und die thermoplastische(n) Kunststoffkomponente(n) gemeinsam erwärmt und in ein ebenfalls temperiertes Werkzeug eingelegt. Bei der Umformung des Metallrohres mittels Innendruck wird gleichzeitig das Kunststoffelement in die Form gepresst. Sind bei dem Polymer komplexe Geometrien gefragt, können Werkzeugschieber zur Steuerung des Materialflusses sowie entsprechend vorgeformte Spritzgussbauteile eingesetzt werden.
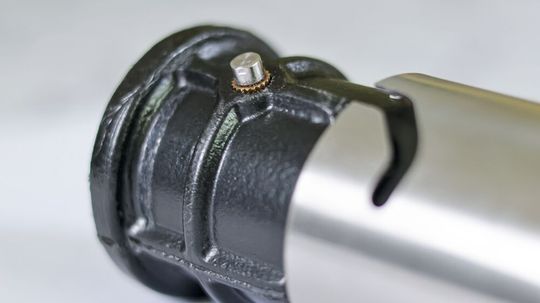
IHU-fliessgepresstes Bauteil mit Gewindeinsert und BajonettVerschluss.
(Bild: Fraunhofer IWU)
Auch die Integration zusätzlicher Bauteile (z. B. Gewindeinserts) ist möglich. Nach dem Abkühlen können diese aus dem Werkzeug entnommen werden. Die Prozessführung entspricht dabei im Wesentlichen einem klassischen IHU-Prozess. Aufgrund der Werkzeug- und Bauteiltemperaturen kommt als Wirkmedium für die Umformung gasförmiger Stickstoff zum Einsatz.
Inline-Qualitätskontrolle für die Umformtechnik
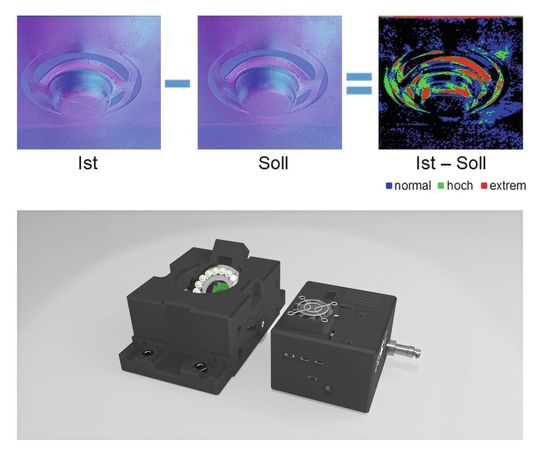
Das kamerabasierte «Inform-QC»-System vergleicht Bauteiloberflächen mit einem Soll-Zustand, macht Abweichungen sichtbar und kann direkt in bestehende Fertigungslinien integriert werden.
(Bild: Fraunhofer IGD)
In schnelllaufenden Umformprozessen können bereits kleine Veränderungen am Werkzeug zu fehlerhaften Bauteilen führen. Das Fraunhofer IGD bringt die Qualitätskontrolle deshalb direkt in das Folgeverbundwerkzeug: «Inform-QC» erkennt Oberflächenabweichungen inline, liefert Hinweise auf Werkzeugverschleiss und schafft eine Grundlage für prädiktive Instandhaltung.
Bei schnelllaufenden Stanz- und Umformprozessen ist es entscheidend, Qualitätsabweichungen bereits während der Produktion zu erkennen. Werden verschleissbedingte Veränderungen erst nachträglich festgestellt, sind zu diesem Zeitpunkt bereits fehlerhafte Bauteile entstanden. Das Fraunhofer-Institut für Graphische Datenverarbeitung IGD setzt mit dem kamerabasierten System «Inform-QC» direkt im Fertigungsprozess an. Es analysiert die Oberfläche umgeformter Bauteile inline und erkennt Veränderungen, die auf Werkzeugverschleiss hinweisen können.
Qualitätsprüfung im Fertigungstakt
«Inform-QC» lässt sich beispielsweise in eine freie Station eines Folgeverbundwerkzeugs integrieren. Eine zusätzliche externe Prüfstation ist dann nicht erforderlich.
Technische Grundlage ist «Photometric Stereo»: Das Bauteil wird aus unterschiedlichen Richtungen beleuchtet und aufgenommen. Aus den Bildern berechnet das System eine digitale Darstellung der Oberflächentopografie, die mit einer Referenz verglichen wird. So lassen sich feine Abweichungen erkennen und möglichen Prozessstufen oder Werkzeugkomponenten zuordnen.
Die Analyse erfolgt kontinuierlich bei Produktionsgeschwindigkeiten von bis zu 400 Hüben pro Minute; der Fertigungstakt wird durch die Prüfung nicht verlangsamt. Der zugrunde liegende Ansatz lässt sich auch auf weitere Stanz-, Tiefzieh- und Umformprozesse übertragen.
«Bei hohen Produktionsgeschwindigkeiten kann eine nachgelagerte Qualitätskontrolle zu spät kommen. Unser Ziel ist deshalb, Veränderungen dort zu erkennen, wo sie entstehen – direkt im Umformprozess. Die Bauteiloberfläche gibt uns dabei nicht nur Auskunft über die Qualität des einzelnen Bauteils, sondern kann auch Hinweise auf den Zustand des Werkzeugs liefern», sagt Hasan Kutlu, Wissenschaftler am Fraunhofer IGD.
Veränderungen der Oberfläche können beispielsweise auf Abrasion oder Materialanhaftungen am Werkzeug (Adhäsion) hinweisen. Werden solche Veränderungen frühzeitig erkannt, können Unternehmen schneller reagieren und Ausschuss reduzieren. Gleichzeitig liefern die erhobenen Daten eine Grundlage für eine zustandsorientierte und perspektivisch prädiktive Instandhaltung.
Weiterentwicklung für geschmierte Oberflächen
Die bisherigen Forschungsarbeiten konzentrierten sich auf trockene Metalloberflächen. In industriellen Umformprozessen werden Metallbänder jedoch üblicherweise geschmiert. Der Schmierstofffilm verändert die optischen Eigenschaften der Oberfläche und stellt damit zusätzliche Anforderungen an die kamerabasierte Analyse.
In einem neu gestarteten Folgeprojekt untersucht das Fraunhofer IGD deshalb, wie sich das Verfahren auch auf geschmierte Oberflächen übertragen lässt. Untersucht wird, wie sich der Einfluss des Schmierstofffilms bei Digitalisierung und Qualitätsanalyse berücksichtigen oder gezielt nutzen lässt. Ziel ist es, die Technologie noch näher an die Bedingungen industrieller Umformprozesse heranzuführen.
Inline-Prüfung auf der Euroblech erleben
Das Fraunhofer IGD präsentiert «Inform-QC» auf der Euroblech in Hannover. Ein eigens entwickelter Demonstrator bildet dort einen kontinuierlichen Fertigungsprozess im kompakten Massstab nach: Unterschiedliche Umformteile werden nacheinander zur Sensorik geführt und digitalisiert. So können Besucherinnen und Besucher direkt nachvollziehen, wie sich die Qualitätsprüfung in einen laufenden Produktionsprozess integrieren lässt.
Stand vom 30.10.2020
Es ist für uns eine Selbstverständlichkeit, dass wir verantwortungsvoll mit Ihren personenbezogenen Daten umgehen. Sofern wir personenbezogene Daten von Ihnen erheben, verarbeiten wir diese unter Beachtung der geltenden Datenschutzvorschriften. Detaillierte Informationen finden Sie in unserer Datenschutzerklärung.
Einwilligung in die Verwendung von Daten zu Werbezwecken
Ich bin damit einverstanden, dass die Vogel Communications Group AG, Seestrasse 95, CH-8800 Thalwil, einschließlich aller mit ihr verbundenen Unternehmen (im weiteren: Vogel Communications Group) meine E-Mail-Adresse für die Zusendung von redaktionellen Newslettern nutzt. Auflistungen der jeweils zugehörigen Unternehmen können hier abgerufen werden.
Der Newsletterinhalt erstreckt sich dabei auf Produkte und Dienstleistungen aller zuvor genannten Unternehmen, darunter beispielsweise Fachzeitschriften und Fachbücher, Veranstaltungen und Messen sowie veranstaltungsbezogene Produkte und Dienstleistungen, Print- und Digital-Mediaangebote und Services wie weitere (redaktionelle) Newsletter, Gewinnspiele, Lead-Kampagnen, Marktforschung im Online- und Offline-Bereich, fachspezifische Webportale und E-Learning-Angebote. Wenn auch meine persönliche Telefonnummer erhoben wurde, darf diese für die Unterbreitung von Angeboten der vorgenannten Produkte und Dienstleistungen der vorgenannten Unternehmen und Marktforschung genutzt werden.
Falls ich im Internet auf Portalen der Vogel Communications Group einschließlich deren verbundenen Unternehmen geschützte Inhalte abrufe, muss ich mich mit weiteren Daten für den Zugang zu diesen Inhalten registrieren. Im Gegenzug für diesen gebührenlosen Zugang zu redaktionellen Inhalten dürfen meine Daten im Sinne dieser Einwilligung für die hier genannten Zwecke verwendet werden.
Recht auf Widerruf
Mir ist bewusst, dass ich diese Einwilligung jederzeit für die Zukunft widerrufen kann. Durch meinen Widerruf wird die Rechtmäßigkeit der aufgrund meiner Einwilligung bis zum Widerruf erfolgten Verarbeitung nicht berührt. Um meinen Widerruf zu erklären, kann ich als eine Möglichkeit das unter https://contact.vogel.de/de/smm abrufbare Kontaktformular nutzen. Sofern ich einzelne von mir abonnierte Newsletter nicht mehr erhalten möchte, kann ich darüber hinaus auch den am Ende eines Newsletters eingebundenen Abmeldelink anklicken. Weitere Informationen zu meinem Widerrufsrecht und dessen Ausübung sowie zu den Folgen meines Widerrufs finde ich in der Datenschutzerklärung, Abschnitt Redaktionelle Newsletter.