Das Laserschneiden von Metallen ist ein leistungsstarkes und flexibles Verfahren. Je nach Materialdicke und -beschaffenheit ist das Einstellen der Schneidmaschinen aber ein langwieriger Prozess. Forschende der Empa, der Fachhochschule Südschweiz (SUPSI) und des Maschinenherstellers Bystronic haben in einem von der Innosuisse unterstützten Projekt ein Verfahren entwickelt, bei dem der Laser die Schnittqualität mittels Kameras und Mikrofonen selbst beurteilen und falls nötig auch gleich anpassen kann.
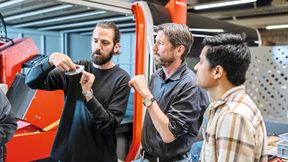
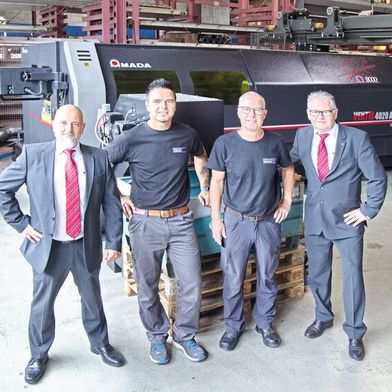
Um ihre Modelle zu trainieren, haben die Forschenden Versuchsreihen mit unterschiedlichen Materialstärken durchgeführt. V. l. n. r.: Bystronic-Ingenieur Konstantinos Skovolas, Dr. Andreas Lüdi (Global Manager Innovation, Bystronic) und Empa-Forscher Dr. Naval Mehta.
(Bild: Roland Richter / Empa)
Kann Licht eine 2,5 Zentimeter dicke Stahlplatte durchdringen? Blechbearbeiter kennen die Antwort meist aus eigener Erfahrung: Sie lautet Ja. Mit Wellenlängen im Nahinfrarotbereich und mit hohen Leistungen schmilzt der Laser das Metall innert Bruchteilen von Sekunden.
Laserschneiden ermöglicht eine schnelle Verarbeitung und besonders genaue Schnitte, auch bei Werkstücken mit komplexen Formen oder geringer Stückzahl. Es erfreut sich deshalb einer zunehmenden Nachfrage, etwa in der Autoindustrie.
Bei dicken Werkstücken volatiler Schneidprozess
Gerade bei dicken Werkstücken ist der Prozess allerdings etwas volatil. Um die gewünschte Schnittqualität zu erreichen, muss der Laser für jede Legierung und jede Materialstärke neu eingestellt werden. Es kann dauern, bis ein Hersteller seine Laserschnittmaschine mit gezielten Versuchsreihen perfekt konfiguriert hat. Und bei jeder noch so kleinen Änderung des zu schneidenden Materials muss der aufwändige Vorgang wiederholt werden.
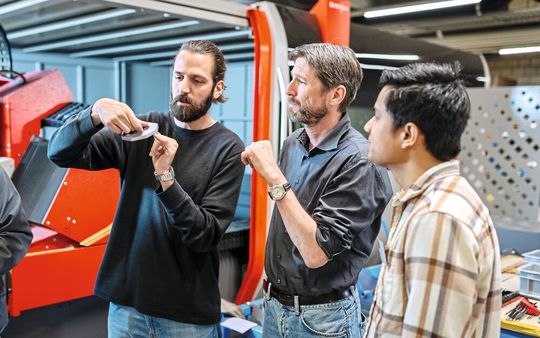
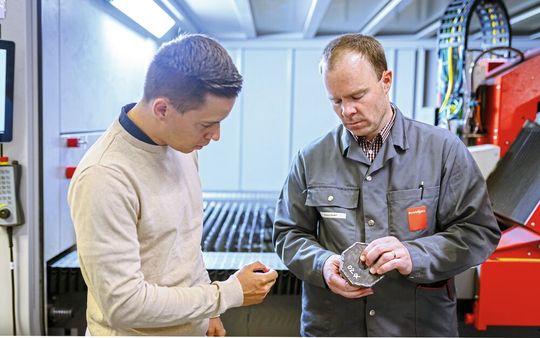
Dr. Elia Iseli (li., Gruppenleiter, Empa) prüft gemeinsam mit Roland Bader (Senior Process Engineer, Bystronic) die Schnittkanten eines gelaserten Bauteils.
(Bild: Roland Richter / Empa)
In einem Innosuisse-Projekt wollen die Empa, die Fachhochschule Südschweiz (SUPSI) und der Schweizer Maschinenhersteller Bystronic Abhilfe schaffen. Das Ziel ist es, dem Laser «Augen» und «Ohren» zu geben, damit die Maschine die Schnittqualität fortlaufend beurteilen und selbständig anpassen kann. «Die SUPSI arbeitet an der Beurteilung des Schnitts mit Kameras. Wir entwickeln akustische Methoden», erklärt Empa-Forscher Roland Richter, der im Labor «Multifunctional Materials and Interfaces» im Team von Elia Iseli tätig ist.
Dr. Andreas Lüdi: «Die Lasermaschinen werden hochautonom»
Dr. Andreas Lüdi, Global R&D Innovation, Bystronic Laser AG: «Seit 2025 wurden bereits mehrere hundert Anlagen mit Schneidköpfen mit eingebauten Prozesskameras und mit ersten kamerabasierten Anwendungen ausgeliefert.»
(Bild: Bystronic)
SMM: Wie wird das Detektionssystem ausgelegt respektive kalibriert, um nicht durch Geräusche anderer Lasermaschinen gestört zu werden?
Dr. Andreas Lüdi: Wie im Artikel beschrieben, wurde in den Versuchen die Möglichkeit untersucht, während des Schneidens die Schnittqualität sowohl akustisch wie auch optisch zu identifizieren. Wir haben im weiteren Verlauf des Projektes festgestellt, dass für die industrielle Umsetzung der von der SUPSI entwickelte kamerabasierte Ansatz für uns besser geeignet ist und wir diesen Ansatz weiterverfolgen werden.
Dabei war für uns nicht primär die Schätzgenauigkeit der Schnittqualität ausschlaggebend. Die akustisch basierte Schätzung ist fast gleich gut wie diejenige mit Kamera. In unseren Maschinen hingegen lässt sich eine Kamera kompakt und gut staubgeschützt im Schneidkopf integrieren, weshalb wir bereits Hardware für die kamerabasierte Schneidprozessbeobachtung auf einigen unserer neusten Maschinen in den Markt gebracht haben.
Welche Vorteile bietet die akustische Steuerung?
Dr. Lüdi: Für Maschinenbauer, die von Grund auf mit Prozessbeobachtung starten möchten, kann hingegen der akustische Ansatz durchaus interessant sein, wobei Richtmikrofone genutzt werden sollten, welche den Schall vorwiegend aus der Richtung des Prozesses detektieren, um Umgebungsgeräusche weitestgehend auszublenden.
Welchen konkreten Nutzen bietet die Technologie im Vergleich zum heutigen manuellen Einstellprozess?
Dr. Lüdi: Qualifiziertes Bedienpersonal für Laserschneidanlagen zu finden, ist heute eine grosse Herausforderung. Braucht es zur Einstellung einer Maschine, insbesondere zum Finden der optimalen Schneidparameter, unabhängig von der zu bearbeitenden Metalllegierung oder der Blechqualität kein oder kaum mehr Personal, führt das zu einer markanten Effizienzsteigerung bei unseren Kunden. Besonders in Ländern mit hohen Personalkosten führt die Technologie zur deutlichen Senkung der Produktionskosten.
Weiter ist selbst eine anfänglich gut eingestellte Maschine keine Garantie dafür, dass die Schneidqualität über lange Zeit stets perfekt bleibt. Denn Legierungsschwankungen innerhalb eines Blechbatches oder veränderte Blechqualität mit beispielsweise auftretenden Rostpartien, Ölflecken etc. können vorkommen. Mit der im Projekt erarbeiteten kontinuierlichen Schneidqualitätsüberwachung und Regelung ist eine lückenlose Kontrolle der Schneidqualität gewährleistet, wodurch sämtliche Schwankungen abgefangen werden können. So werden Produktionsausschuss und Nacharbeit vermieden und sichergestellt, dass die Maschine durchwegs an ihrem optimalen Betriebspunkt läuft.
Wann wird die Technologie marktreif sein?
Dr. Lüdi: Aktuell befinden wir uns noch im Rahmen des Innosuisse-Projekts, in dem die technologischen Grundlagen erarbeitet werden. Wie im Artikel erwähnt, läuft das Projekt noch bis Ende 2026. Der Ansatz, Maschinen für die Blechverarbeitung mit deutlich mehr Autonomie auszustatten, passt perfekt zu unserer Produktstrategie.
Daher arbeiten wir bereits daran, Prozessüberwachung mit optischer Sensorik schrittweise in marktreife Produkte zu überführen. Die Technologie wird einen wichtigen Beitrag zur Erhöhung der Prozesssicherheit und Automation leisten und damit nicht nur das Laserschneiden robuster machen, sondern auch zuverlässigere End-to-End-Fertigungsprozesse ermöglichen, die ohne Eingriffe eines Bedieners auskommen.
Sie schreiben, bestehende Maschinen könnten nachgerüstet werden. Auf welche Lasermaschinen trifft das konkret zu?
Dr. Lüdi: Seit 2025 wurden bereits mehrere hundert Anlagen mit Schneidköpfen mit eingebauten Prozesskameras und mit ersten kamerabasierten Anwendungen ausgeliefert. Bei diesen Anlagen ist damit die nötige Hardware grösstenteils bereits vorhanden, sodass diese Maschinen grundsätzlich nachgerüstet werden können.
Kann in einer weiteren Ausbaustufe eine Lasermaschine mit einer solchen Technologie komplett autonom arbeiten?
Dr. Lüdi: Mit der entwickelten Technologie wird die Lasermaschine bereits hochautonom werden und nur noch selten einen Eingriff eines Bedieners erfordern. Dank der permanenten Optimierung der Schneidergebnisse kann ein dauerhaft guter Schnitt gewährleistet werden. Eine Intervention des Bedieners wird im Wesentlichen nur noch erforderlich sein, wenn Verschleissteile, welche heute noch nicht automatisiert ausgetauscht werden können, ersetzt werden müssen oder Unterhaltsarbeiten erforderlich werden. Wollte man die Technologie in Autonomiestufen ausdrücken, so wird die Stufe 4 (hochautonom) von möglichen fünf Stufen erreicht. Die letzte Stufe 5 (vollautonom) würde zusätzlich erfordern, dass auch alle Verschleissteile autonom ausgetauscht werden können.
Die Schnittqualität «hören»
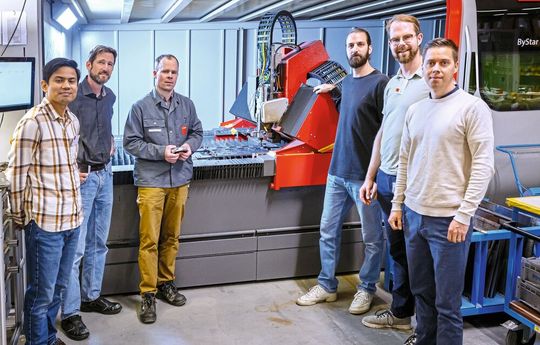
V. l. n. r.: Dr. Naval Mehta (Postdoc, Empa), Dr. Andreas Lüdi (Global Manager Innovation), Roland Bader (Senior Process Engineer), Konstantinos Skovolas (Machine Learning & Process Engineer, alle Bystronic), Dr. Roland Richter (Postdoc, Ansprechpartner für dieses Projekt), Dr. Elia Iseli (Gruppenleiter, beide Empa).
(Bild: Roland Richter / Empa)
Obwohl das Schneiden «nur» mit Licht erfolgt, ist der Prozess laut. Wo der Laser auf den Stahl trifft, entsteht geschmolzenes und verdampftes Metall und Plasma. Ein Prozessgas strömt fortlaufend über den Schnitt, um das abgetragene Material zu entfernen. Die Empa-Forschenden nutzen Daten aus zahlreichen Versuchen und Modelle des maschinellen Lernens, um aus der wilden Geräuschkulisse Hinweise auf die Schnittqualität zu gewinnen. «Wir konnten zeigen, dass sich die Schnittqualität akustisch fast gleich gut beurteilen lässt wie mit Kameras», sagt R. Richter. «Zugleich ist das benötigte Equipment deutlich günstiger.»
Rauheit der Schnittkante und Gratbildung
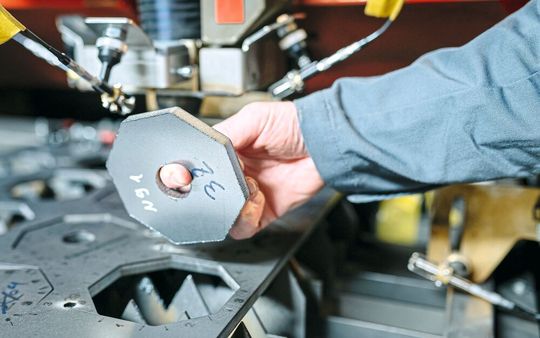
Die Schnittqualität setzt sich aus zwei Faktoren zusammen: der Rauheit der Schnittkante – je glatter, desto besser – und der sogenannten Gratbildung.
(Bild: Roland Richter / Empa)
Die Schnittqualität setzt sich aus zwei Faktoren zusammen: der Rauheit der Schnittkante – je glatter, desto besser – und der sogenannten Gratbildung. Grate entstehen, wenn sich das aus dem Schnitt ausgeblasene Material an der Rückseite des Werkstücks absetzt. Gerade dicke Werkstücke neigen aufgrund der benötigten hohen Laserleistungen zur Gratbildung. Je weniger Grate, desto weniger Nachbearbeitung und Materialverschleiss – eine zeitliche und finanzielle Ersparnis.
Um ihre Modelle zu trainieren, haben die Empa-Forschenden Versuchsreihen mit vier unterschiedlichen Materialstärken durchgeführt: 6 mm, 10 mm, 15 mm und 25 mm. Bei jedem Versuch haben sie die Schnittqualität «manuell» beurteilt. Zugleich haben sie die Geräuschkulisse mit neun Mikrofonen aufgenommen, die an unterschiedlichen Orten in der Maschine platziert wurden. Die daraus entwickelten Modelle verfeinerten sie dann mit kleineren Versuchsreihen mit unterschiedlichen Legierungen. Das SUPSI-Team verfolgte parallel dazu ein ähnliches Vorgehen mit optischen Kameras.
Stand vom 30.10.2020
Es ist für uns eine Selbstverständlichkeit, dass wir verantwortungsvoll mit Ihren personenbezogenen Daten umgehen. Sofern wir personenbezogene Daten von Ihnen erheben, verarbeiten wir diese unter Beachtung der geltenden Datenschutzvorschriften. Detaillierte Informationen finden Sie in unserer Datenschutzerklärung.
Einwilligung in die Verwendung von Daten zu Werbezwecken
Ich bin damit einverstanden, dass die Vogel Communications Group AG, Seestrasse 95, CH-8800 Thalwil, einschließlich aller mit ihr verbundenen Unternehmen (im weiteren: Vogel Communications Group) meine E-Mail-Adresse für die Zusendung von redaktionellen Newslettern nutzt. Auflistungen der jeweils zugehörigen Unternehmen können hier abgerufen werden.
Der Newsletterinhalt erstreckt sich dabei auf Produkte und Dienstleistungen aller zuvor genannten Unternehmen, darunter beispielsweise Fachzeitschriften und Fachbücher, Veranstaltungen und Messen sowie veranstaltungsbezogene Produkte und Dienstleistungen, Print- und Digital-Mediaangebote und Services wie weitere (redaktionelle) Newsletter, Gewinnspiele, Lead-Kampagnen, Marktforschung im Online- und Offline-Bereich, fachspezifische Webportale und E-Learning-Angebote. Wenn auch meine persönliche Telefonnummer erhoben wurde, darf diese für die Unterbreitung von Angeboten der vorgenannten Produkte und Dienstleistungen der vorgenannten Unternehmen und Marktforschung genutzt werden.
Falls ich im Internet auf Portalen der Vogel Communications Group einschließlich deren verbundenen Unternehmen geschützte Inhalte abrufe, muss ich mich mit weiteren Daten für den Zugang zu diesen Inhalten registrieren. Im Gegenzug für diesen gebührenlosen Zugang zu redaktionellen Inhalten dürfen meine Daten im Sinne dieser Einwilligung für die hier genannten Zwecke verwendet werden.
Recht auf Widerruf
Mir ist bewusst, dass ich diese Einwilligung jederzeit für die Zukunft widerrufen kann. Durch meinen Widerruf wird die Rechtmäßigkeit der aufgrund meiner Einwilligung bis zum Widerruf erfolgten Verarbeitung nicht berührt. Um meinen Widerruf zu erklären, kann ich als eine Möglichkeit das unter https://contact.vogel.de/de/smm abrufbare Kontaktformular nutzen. Sofern ich einzelne von mir abonnierte Newsletter nicht mehr erhalten möchte, kann ich darüber hinaus auch den am Ende eines Newsletters eingebundenen Abmeldelink anklicken. Weitere Informationen zu meinem Widerrufsrecht und dessen Ausübung sowie zu den Folgen meines Widerrufs finde ich in der Datenschutzerklärung, Abschnitt Redaktionelle Newsletter.
Sofortige Selbstkorrektur
Das zweijährige Projekt soll Ende 2026 zum Abschluss kommen. In der letzten Phase arbeiten die Empa-Forschenden nun daran, die akustischen und die optischen Modelle mit einem zentralen «Gehirn» zu verknüpfen, mit dem die Maschine den Schnitt beurteilen und ihre Einstellungen sofort selbst optimieren kann.
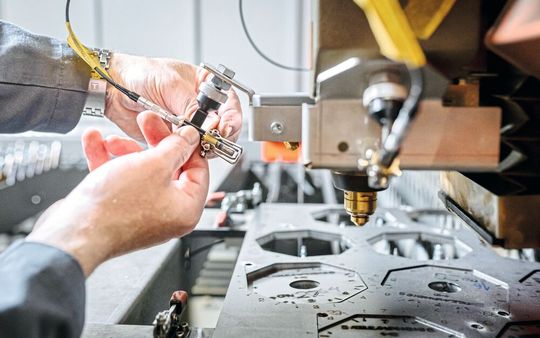
Bestehende Maschinen können ganz einfach mit dem neuen System nachgerüstet werden.
(Bild: Roland Richter / Empa)
«Mit diesem Modell entfallen die aufwendigen Versuchsreihen», so R. Richter. Stattdessen stellt sich der Laser selbst auf die optimalen Parameter für das jeweilige Material ein. Bestehende Maschinen könnten ganz einfach mit dem System nachgerüstet werden: Dafür braucht es lediglich einen PC mit dem Kontrollalgorithmus sowie ein paar Mikrofone und Kameras.
Die beteiligten Entwicklungspartner sind mit den Ergebnissen zufrieden. Denn von einer solchen Zusammenarbeit profitiert nicht nur der Industriepartner, sondern auch die Forschung. «Dieses Projekt hat uns ermöglicht, unsere Modelle zur Simulation und Kontrolle von Laserschnittprozessen mit sehr leistungsstarken Industrielasern zu testen und weiterzuentwickeln, zu denen wir sonst keinen Zugang hätten», resümiert R. Richter.