Beim Blick auf die Schweizer Industrie sieht Bruno Rüttimann, Kursleiter «Lean Six Sigma» bei der Inspire Academy, viel Verbesserungspotenzial: Nach seiner Einschätzung könnten 80 Prozent der Firmen ihre Prozesse nach dem Pull-Fabrikationsprinzip und als Fliessfertigung organisieren. Dazu notwendig sei keine Massenfertigung, sondern ein deterministischer Produktmix.
Bruno Rüttimann, Kursleiter «Lean Six Sigma» bei der Inspire Academy: «Wenn ich in eine Fertigung komme, sehe ich oft stillstehende Maschinen.»
(Bild: Guido Santner)
Herr Rüttimann, die Konzepte «Lean Production» und «Six Sigma» gibt es seit über 40 Jahren. Arbeiten mittlerweile alle Produktionsbetriebe danach?
Bruno Rüttimann: Ja, praktisch alle Firmen haben mindestens einzelne Elemente von Lean übernommen. Wobei der Begriff «Lean» erst um das Jahr 2000 von den Amerikanern geprägt wurde. Vorher sprach man vom «Toyota Production System», weitgehend auch als «Just-in-Time»-Produktion (JIT) bekannt. Dieses Konzept ist deutlich umfangreicher. Unternehmen fokussieren sich oft auf das Shopfloor-Management und auf die Reduktion von Verschwendung.
Wie sieht es in der Schweiz aus?
Auch in der Schweiz werden oft nur einzelne Elemente übernommen, angefangen bei der Arbeitsplatzgestaltung nach 5S. Die Firmen arbeiten vornehmlich nach dem Batch- oder Job-Shop-System, weil sie denken, dass man das Toyota Production System (TPS), also eine zellenbasierte, getaktete Fliessfertigung, nur in der Autoindustrie mit Millionenstückzahlen umsetzen kann.
Es braucht also keine Millionenstückzahlen?
Nein, jede Firma mit einem deterministischen Produktionsmix, also einer überschaubaren Anzahl von Produktvarianten, kann das ganze TPS umsetzen. In der Schweiz wären dies 80 Prozent der Firmen. Aber nur knapp 10 Prozent tun es wirklich. Lean wird oft missverstanden.
Was ist der Unterschied zwischen den Systemen?
Die meisten Firmen arbeiten nach dem Push-Prinzip mit einer zentralen Planung. Das Produktionsplanungssystem (PPS) gibt jeder Fertigungszelle den Auftrag, was, wann und wie viel sie produzieren soll. Beim Pull-Prinzip hingegen entscheidet der nachgelagerte Prozess, wann die vorangehende Zelle etwas produzieren soll. So wird immer genau das produziert, was der nachgelagerte Prozess braucht, eben JIT.
«Wer seine Produktion nach dem Pull-Prinzip organisiert, wird sogleich effizienter», so Rüttimann.
(Bild: Guido Santner)
Was ist der Vorteil des Pull-Prinzips?
Dass sich keine halbfertigen Produkte zwischen den Fertigungszellen anhäufen, sogenannte Ware-in-Arbeit, auch WIP genannt (Work in Progress). WIP, wie er beim Push-System typischerweise entsteht, bindet Kapital, braucht Platz und führt zu Wartezeiten zwischen den Arbeitsschritten und damit zu langen Durchlaufzeiten. Zudem verschleiert WIP die Probleme in der Produktion. Beim Pull-System hingegen steht bei einem Problem die ganze Linie still und das Problem wird sofort offensichtlich. Es kann niemand wegschauen.
Aber auch beim Pull-System kann es einen Flaschenhals geben.
Natürlich, aber ein Flaschenhals muss nicht negativ sein, wenn er korrekt dimensioniert wird. Beim Pull-System kann der Bottleneck zu einen «Single Point of Scheduling» werden und dieser kann optimiert werden, um die Durchlaufzeit des Prozesses zu verkürzen.
Die Methoden kommen aus der Autoindustrie, aus der Produktfertigung. Hat sich Lean auch in anderen Branchen etabliert?
Lean hat praktisch in allen Industrien Einzug gehalten, auch in Dienstleistungsunternehmen. Die Operations in einer Bank sind vergleichbar mit der Produktion in einer Firma. Auch Abläufe im Büro kann man mit Lean optimieren.
Wie haben sich die Methoden in den letzten 10 bis 20 Jahren entwickelt?
Lean ist eine Produktionstheorie und keine Toolbox, wie das oft vermittelt wird. Die Theorie ist dieselbe wie vor 20 Jahren. Aber die Digitalisierung und Automatisierung haben viel vereinfacht. Es stehen viel mehr Daten zur Verfügung, eine hundertprozentige Kontrolle ist möglich. Vor 15 Jahren sass in der Automobilindustrie jemand vor dem Bildschirm und kontrollierte visuell die Qualität der Teile. Das macht heute die KI mit selbstlernenden Systemen.
Wie hat die Covid-19-Pandemie die Produktion verändert?
Die Lieferketten wurden überdacht. Man denkt lokaler oder zumindest europaweit und berücksichtigt auch kleinere Produzenten. Hier hilft die Digitalisierung, Lieferketten über Unternehmensgrenzen hinweg abzustimmen. Aber eine Pandemie mit einem mehrmonatigen Lockdown wird die Lieferketten immer unterbrechen. Alles inhouse zu produzieren ist unmöglich.
Über Bruno Rüttimann
(Bild: Guido Santner)
Bruno Rüttimann arbeitet seit 2003 im Bereich «Lean» und «Six Sigma». Zunächst war er bei Alusuisse in Deutschland tätig. Später war er konzernweit für die «Operational Excellence» in der Automobilsparte von Alcan zuständig und gab weltweit Lean-Kurse. Seit 2014 unterrichtet er «Lean Six Sigma» bei Inspire und begleitet Firmen bei Projekten.
Sie betreuen Firmen bei der Einführung von Lean-Prozessen. Welche typischen Fehler sehen Sie in der Produktion?
Oft sehe ich Maschinen, die stillstehen. Halbfertige Produkte stapeln sich in den Hallen, die Fertigung ist nicht ausgeglichen – oft aufgrund von Qualitätsproblemen oder langen Rüstzeiten. Dies führt zu Verzögerungen in der Produktion, zu unpünktlichen Lieferungen und Kapazitätsengpässen. Die Konsequenz sind teure Zusatzschichten und verärgerte Kunden.
Stand vom 30.10.2020
Es ist für uns eine Selbstverständlichkeit, dass wir verantwortungsvoll mit Ihren personenbezogenen Daten umgehen. Sofern wir personenbezogene Daten von Ihnen erheben, verarbeiten wir diese unter Beachtung der geltenden Datenschutzvorschriften. Detaillierte Informationen finden Sie in unserer Datenschutzerklärung.
Einwilligung in die Verwendung von Daten zu Werbezwecken
Ich bin damit einverstanden, dass die Vogel Communications Group AG, Seestrasse 95, CH-8800 Thalwil, einschließlich aller mit ihr verbundenen Unternehmen (im weiteren: Vogel Communications Group) meine E-Mail-Adresse für die Zusendung von redaktionellen Newslettern nutzt. Auflistungen der jeweils zugehörigen Unternehmen können hier abgerufen werden.
Der Newsletterinhalt erstreckt sich dabei auf Produkte und Dienstleistungen aller zuvor genannten Unternehmen, darunter beispielsweise Fachzeitschriften und Fachbücher, Veranstaltungen und Messen sowie veranstaltungsbezogene Produkte und Dienstleistungen, Print- und Digital-Mediaangebote und Services wie weitere (redaktionelle) Newsletter, Gewinnspiele, Lead-Kampagnen, Marktforschung im Online- und Offline-Bereich, fachspezifische Webportale und E-Learning-Angebote. Wenn auch meine persönliche Telefonnummer erhoben wurde, darf diese für die Unterbreitung von Angeboten der vorgenannten Produkte und Dienstleistungen der vorgenannten Unternehmen und Marktforschung genutzt werden.
Falls ich im Internet auf Portalen der Vogel Communications Group einschließlich deren verbundenen Unternehmen geschützte Inhalte abrufe, muss ich mich mit weiteren Daten für den Zugang zu diesen Inhalten registrieren. Im Gegenzug für diesen gebührenlosen Zugang zu redaktionellen Inhalten dürfen meine Daten im Sinne dieser Einwilligung für die hier genannten Zwecke verwendet werden.
Recht auf Widerruf
Mir ist bewusst, dass ich diese Einwilligung jederzeit für die Zukunft widerrufen kann. Durch meinen Widerruf wird die Rechtmäßigkeit der aufgrund meiner Einwilligung bis zum Widerruf erfolgten Verarbeitung nicht berührt. Um meinen Widerruf zu erklären, kann ich als eine Möglichkeit das unter https://contact.vogel.de/de/smm abrufbare Kontaktformular nutzen. Sofern ich einzelne von mir abonnierte Newsletter nicht mehr erhalten möchte, kann ich darüber hinaus auch den am Ende eines Newsletters eingebundenen Abmeldelink anklicken. Weitere Informationen zu meinem Widerrufsrecht und dessen Ausübung sowie zu den Folgen meines Widerrufs finde ich in der Datenschutzerklärung, Abschnitt Redaktionelle Newsletter.
Wie lassen sich diese Probleme lösen?
Um Qualitätsprobleme zu lösen, gibt es das «Six Sigma»-Qualitätsmanagementsystem. Leider wird Six Sigma in vielen Produktionen als Schimpfwort verachtet, weil es falsch verstanden wird. Dabei ist es die Qualitätstheorie, mit der man Probleme finden und lösen kann.
Wie genau?
Dafür muss man die Prozesse in seiner Produktion kennen. Lean und Six Sigma werden nur als Methoden verstanden, um die Produktion zu verbessern. Das Wissen über die Produktion und die notwendigen theoretischen Kenntnisse muss man ebenfalls mitbringen.
Oft wollen Firmen ihre Produktivität steigern. Wie gelingt dies?
Produktivität ist eng mit dem Flaschenhals verbunden. Aber es zählt auch die Schnelligkeit. Wie lange es dauert, bis das Produkt fertig ist? Nehmen wir zum Beispiel ein Getriebe: Es kann sein, dass alle 30 Sekunden ein Getriebe am Ende der Linie fertig ist. Das einzelne Getriebe ist aber zwei bis drei Tage in der Fertigung, bis es fertig produziert ist. Wenn man diese Zeit auf einen Tag reduzieren kann, hat man zwar immer noch dieselbe Produktivität, spart aber enorm an Kosten und Platz. Die Produktion wird effizienter.
Wie kann man die Produktionszeit verringern?
Eine Fliessfertigung ist immer schneller als eine Batchfertigung. Das gilt auch, wenn die Linien nicht ausgeglichen sein sollten. Die Geschwindigkeit ist durch den Flaschenhals, den Bottleneck, gegeben. Diesen muss man anschauen und verbessern. Die Amerikaner sind hier ein gutes Beispiel. Ein Tesla hat eine Durchlaufzeit von 10 Stunden. Ein ID.3 von VW braucht in Zwickau hingegen 20 Stunden, obwohl die Fabrik 2020 neu gebaut wurde und in der deutschen Industrie als Vorbild gilt. Dieser Vergleich spricht für sich.
In der Schweiz haben wir nicht so hohe Stückzahlen. Was müssen wir anders machen?
In der Schweiz ist der Automationsgrad generell hoch. Wichtiger wäre, vor dem Automatisieren die Prozesse nach Lean-Prinzipien zu gestalten. Wenn ein schlechter Prozess automatisiert wird, hat man nur einen automatisierten schlechten Prozess. Grosse Schritte macht man, wenn man die Produktionsprozesse verstanden und verbessert hat. Das Wissen, wie man Prozesse verbessert, ist deshalb ausschlaggebend.
Wie bringt man den Lean-Gedanken in eine Firma und setzt Projekte erfolgreich um?
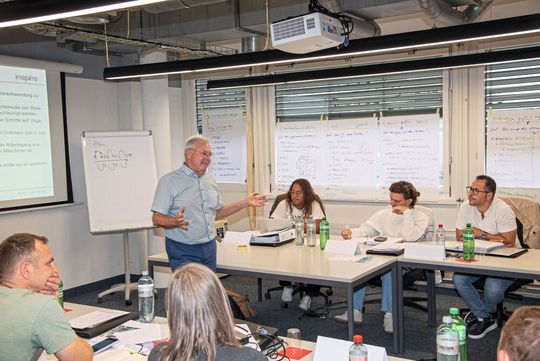
Die Leute müssen durch entsprechende Ausbildungen für Lean sensibilisiert werden. Das gilt auch für die Geschäftsführung, die oft nur über wenig Wissen über die Produktion verfügt. Dafür gibt es unter anderem die Green-Belt-Kurse, bei uns kombiniert mit Six Sigma. Ab einer gewissen Firmengrösse lohnt sich ein Black Belt in der Produktion, der sich ausschliesslich um die Verbesserung der Produktion kümmert.
Lean Six Sigma ‒ Green Belt Training
Der nächste Green-Belt-Kurs startet am 7. Dezember 2026.
Veränderungen in Arbeitsabläufen werden nicht immer willkommen geheissen. Wie lassen sie sich leichter umsetzen?
Oft setzt ein Produktionsleiter bei Problemen seine Mitarbeitenden unter Druck. Dabei sollte er helfen, das Problem zu finden und zu lösen. Ein Black Belt kennt die Methoden dazu. Wichtig ist auch, dass die Geschäftsleitung mindestens über Kenntnisse auf Green-Belt-Niveau verfügt und versteht, was der Produktionsleiter umsetzt – und was man von ihm verlangen kann.
Wie viel Zeit muss man investieren, um ein Projekt umzusetzen?
Oft dauern Projekte drei bis sechs Monate. Das liegt aber daran, dass die verantwortlichen Leute dies oft nur nebenbei machen, also nur 10 Prozent ihrer Zeit einsetzen können. Wenn ein Black Belt 100 Prozent daran arbeitet, braucht es nur einen Monat. Ein Black Belt sollte ausschliesslich für Lean arbeiten. Er ist ein Prozessverbesserer.
Lohnt es sich auch für Mitarbeitende, eine Lean-Ausbildung zu machen?
Black Belts steigen nach einer gewissen Zeit häufig zum Produktionsleiter oder Plantmanager auf, weil sie die Prozesse verstehen und wissen, wie man sie verbessern kann. Also ja, auf jeden Fall.
Bei Inspire werden in den Kursen «Lean» und «Six Sigma» kombiniert. Warum?
Lean braucht es, um die Produktion effizient am Laufen zu halten. Six Sigma wiederum, um Qualitätsprobleme zu lösen. Deshalb kombinieren wir die beiden Konzepte.
Empfohlene Lehrbücher
Lean Kompendium – Einführung in die moderne Produktionstheorie, deutschsprachige Ausgabe 2023, Spinger, ISBN9783031237348
Elements of Advanced Manufacturing Theory, 2022, Springer, ISBN9783031020469