Reiben gehört zu den anspruchsvollsten Verfahren der Zerspanung. Wer enge Toleranzen und feine Oberflächen sicher erreichen will, kommt an dieser Art der Feinbearbeitung nicht vorbei. Ganz trivial ist der Prozess aber nicht: Das Zusammenspiel aus Vorbearbeitung, Werkzeug und Prozessführung entscheidet über Erfolg und Ausschuss.
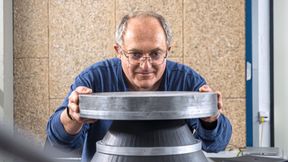
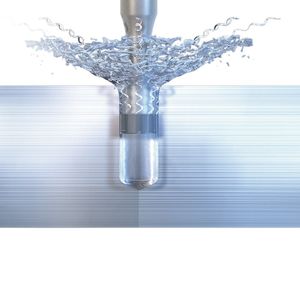
Reiben vollendet, was Bohren begonnen hat. Wer Massgenauigkeit, Oberflächenqualität und Formtreue benötigt, setzt auf diese Art der Feinbearbeitung.
(Bild: Iscar)
Reiben vollendet, was Bohren begonnen hat. Wer Massgenauigkeit, Oberflächenqualität und Formtreue benötigt, setzt auf diese Art der Feinbearbeitung. Die Reibahle entfernt nur wenig Material, glättet die Bohrungswand und bringt sie auf Toleranz.
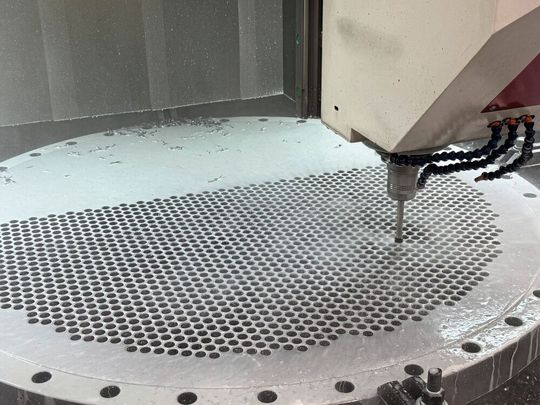
«Grundlage für einen effizienten und wirtschaftlichen Prozess ist eine saubere Vorbohrung», sagt Dennis Sommer (Produktspezialist Reiben, Iscar). «Sie sollte möglichst gerade, masshaltig und frei von Riefen sein.» Jede Abweichung pflanzt sich fort und verschlechtert das Ergebnis. Die Reibahle führt sich an der Bohrungswand. Deshalb bestimmt auch die Qualität der Vorbohrung über Erfolg oder Misserfolg des Reibens.
Bildergalerie
Werkzeug und Bohrung erfordern eine exakte Ausrichtung, ebenso Rundlauf und Maschinensteifigkeit. Schon geringe Vibrationen hinterlassen Spuren auf der Oberfläche.
Eine Schlüsselrolle kommt dem Kühlschmierstoff zu: Er verringert die Reibung, führt Wärme ab und verlängert die Standzeit. Entscheidend ist, dass er die Schneiden direkt erreicht.
Reiben und seine Grenzen
Reiben bedeutet Präzisionsarbeit: Das Ziel ist Genauigkeit bei kurzer Prozesszeit. Typische Anwendungsfelder finden sich im Maschinenbau, im Nutzfahrzeugbau und in der Luftfahrt. Dazu zählen beispielsweise Passungen, Lagersitze oder Führungen – also Bereiche, in denen enge Toleranzen gefordert sind.
Alternativen wie Feinbohren, Hartdrehen oder Honen decken nur Teilbereiche ab. Feinbohren erzielt eine gute Masshaltigkeit und ist hoch flexibel einsetzbar. Honen steigert die Formgenauigkeit und erzeugt den bekannten Kreuzschliff, etwa in Zylinderbohrungen.
Nicht jeder Werkstoff reagiert gleich. Baustähle bilden lange Späne und verlangen hohe Vorschübe oder spanbrechende Geometrien. Aluminium dagegen erfordert sehr scharfe Schneiden, um Aufbauschneiden zu vermeiden. Bei Titan sind robuste Schneidkanten und präzise abgestimmte Schnittwerte entscheidend. Besonders heikel sind ferritische Edelstähle: Ihre Zähigkeit führt dazu, dass die Schneiden eher gleiten als schneiden. Das erhöht die Temperatur und beschleunigt den Verschleiss.
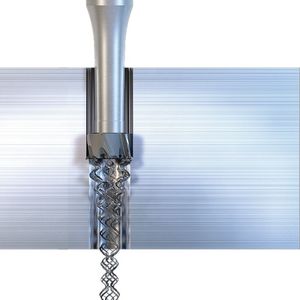
Neben dem Material ist bei der Werkzeugwahl auch entscheidend, ob es sich um eine Durchgangs- oder Grundlochbohrung handelt. Für Durchgangsbohrungen werden meist Werkzeuge mit linksgedrallten Spannuten genutzt. Sie lassen die Späne mit dem Vorschub nach vorn abfliessen. In Sacklöchern führen gerade oder leicht rechtsgedrallte Nuten die Späne nach hinten ab. Eine falsche Drallrichtung würde zu Spanstau und möglichem Werkzeugbruch führen. Auch der Anschnittwinkel richtet sich nach der Bohrungsart. Bei Durchgangsbohrungen liegt er bei 25 Grad, bei Sacklöchern bei 45 Grad.
«Für eine hohe Rundlaufgenauigkeit und Stabilität beim Reiben bietet sich der Einsatz von Hydrodehnspannfuttern an», sagt Dennis Sommer. «Gerade bei tiefen Bohrungen lassen sich mit den einstellbaren Spannfuttern Rundlaufabweichungen auf unter fünf Mikrometer korrigieren – hier wollen wir hin.»
Fehlerquellen und ihre Vermeidung
Typische Fehlerbilder beim Reiben sind Rattermarken, Massabweichungen und schlechte Oberflächen. Sie entstehen oft durch fehlerhafte Vorbohrungen, falsche Schnittdaten oder eine unzureichende Steifigkeit des Werkzeugs. Eine saubere Fase an der Vorbohrung hilft beim Ansetzen der Reibahle: Ihr Winkel sollte kleiner oder gleich dem Anschnittwinkel des Werkzeugs sein, damit sich die Reibahle exakt zentriert.
Dennis Sommer, Produktspezialist Reiben, Iscar Germany: «Die Praxis zeigt, dass Reiben keine Nachlässigkeit verzeiht. Schon kleine Abweichungen beim Aufmass, Vorschub oder Rundlauf wirken sich sichtbar aus.»
(Bild: Iscar)
«Die Praxis zeigt, dass Reiben keine Nachlässigkeit verzeiht», sagt Dennis Sommer. «Schon kleine Abweichungen beim Aufmass, Vorschub oder Rundlauf wirken sich sichtbar aus.» Damit Masshaltigkeit und Glätte wiederholbar erreicht werden, müssen Werkzeuge und Rundlauf regelmässig geprüft werden; zudem sind stabile Prozessbedingungen erforderlich.
Stand vom 30.10.2020
Es ist für uns eine Selbstverständlichkeit, dass wir verantwortungsvoll mit Ihren personenbezogenen Daten umgehen. Sofern wir personenbezogene Daten von Ihnen erheben, verarbeiten wir diese unter Beachtung der geltenden Datenschutzvorschriften. Detaillierte Informationen finden Sie in unserer Datenschutzerklärung.
Einwilligung in die Verwendung von Daten zu Werbezwecken
Ich bin damit einverstanden, dass die Vogel Communications Group AG, Seestrasse 95, CH-8800 Thalwil, einschließlich aller mit ihr verbundenen Unternehmen (im weiteren: Vogel Communications Group) meine E-Mail-Adresse für die Zusendung von redaktionellen Newslettern nutzt. Auflistungen der jeweils zugehörigen Unternehmen können hier abgerufen werden.
Der Newsletterinhalt erstreckt sich dabei auf Produkte und Dienstleistungen aller zuvor genannten Unternehmen, darunter beispielsweise Fachzeitschriften und Fachbücher, Veranstaltungen und Messen sowie veranstaltungsbezogene Produkte und Dienstleistungen, Print- und Digital-Mediaangebote und Services wie weitere (redaktionelle) Newsletter, Gewinnspiele, Lead-Kampagnen, Marktforschung im Online- und Offline-Bereich, fachspezifische Webportale und E-Learning-Angebote. Wenn auch meine persönliche Telefonnummer erhoben wurde, darf diese für die Unterbreitung von Angeboten der vorgenannten Produkte und Dienstleistungen der vorgenannten Unternehmen und Marktforschung genutzt werden.
Falls ich im Internet auf Portalen der Vogel Communications Group einschließlich deren verbundenen Unternehmen geschützte Inhalte abrufe, muss ich mich mit weiteren Daten für den Zugang zu diesen Inhalten registrieren. Im Gegenzug für diesen gebührenlosen Zugang zu redaktionellen Inhalten dürfen meine Daten im Sinne dieser Einwilligung für die hier genannten Zwecke verwendet werden.
Recht auf Widerruf
Mir ist bewusst, dass ich diese Einwilligung jederzeit für die Zukunft widerrufen kann. Durch meinen Widerruf wird die Rechtmäßigkeit der aufgrund meiner Einwilligung bis zum Widerruf erfolgten Verarbeitung nicht berührt. Um meinen Widerruf zu erklären, kann ich als eine Möglichkeit das unter https://contact.vogel.de/de/smm abrufbare Kontaktformular nutzen. Sofern ich einzelne von mir abonnierte Newsletter nicht mehr erhalten möchte, kann ich darüber hinaus auch den am Ende eines Newsletters eingebundenen Abmeldelink anklicken. Weitere Informationen zu meinem Widerrufsrecht und dessen Ausübung sowie zu den Folgen meines Widerrufs finde ich in der Datenschutzerklärung, Abschnitt Redaktionelle Newsletter.
Modularität ist Trumpf
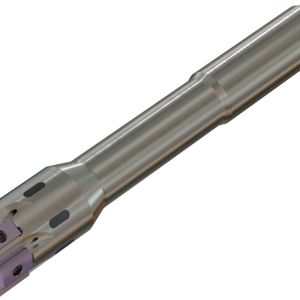
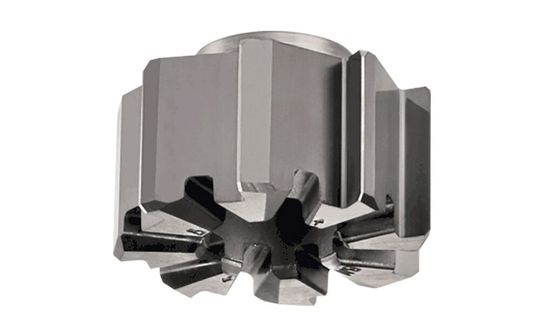
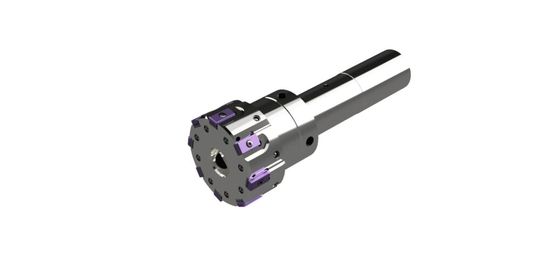
Im Vergleich zu nicht modularen Systemen erreichen Anwender mit der Hochgeschwindigkeits-Reibahle «Bayo T-Ream» mit Wechselkopf in der Regel deutlich höhere Standzeiten und steigern ihre Produktivität.
(Bild: Iscar)
Beim Bohren, Fräsen, Drehen und Stechen ist Modularität bei Werkzeugen längst Standard. Auch beim Reiben sind Systeme mit auswechselbaren Köpfen die Zukunft. Werkzeuge wie die Hochgeschwindigkeits-Reibahle «Bayo T-Ream» von Iscar zeigen, wohin sich das Reiben entwickelt: Sie verfügen über präzise Schnittstellen, erlauben schnelle Werkzeugwechsel innerhalb der Maschine und ermöglichen einen reproduzierbaren Rundlauf. Das flexibel aufgebaute Werkzeug setzt sich aus einem Stahlschaft, einem auswechselbaren Hartmetall-Reibkopf und einem Schnellwechsel-Bajonettverschluss zusammen. Die Montage des Reibkopfs erfolgt mithilfe eines speziellen Klemmschlüssels. Eine zeitaufwendige Entnahme des Grundträgers ist nicht erforderlich. Ein weiteres Plus ist die innere Kühlmittelzufuhr: Sie sorgt dafür, dass jede Schneide effektiv gekühlt wird. Dadurch sind lange Standzeiten und ein optimaler Spanfluss möglich. Iscar bietet die Reibköpfe in Durchmessern von 11,5 bis 32 mm für Bearbeitungstiefen von 3 × D, 5 × D und 8 × D an. Im Vergleich zu nicht modularen Systemen erreichen Anwender mit dem «Bayo T-Ream» in der Regel deutlich höhere Standzeiten und steigern ihre Produktivität.
Modulare Reibahlen mit tangential geklemmten Schneideinsätzen
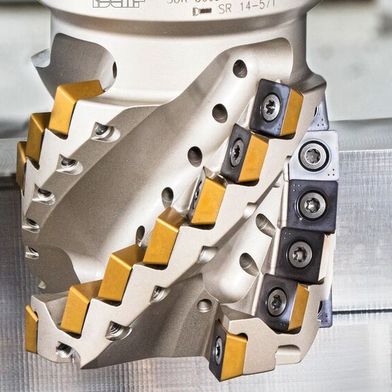
Die «TangReamer Easyline» mit tangential geklemmten Schneideinsätzen ist speziell für die Bearbeitung von Bohrungen in Gusseisen und Stahl ausgelegt.
(Bilder: Iscar)
Neben dem System mit Wechselköpfen hat Iscar auch modulare Reibahlen mit tangential geklemmten Schneideinsätzen im Programm. Die «TangReamer Easyline» ist speziell für die Bearbeitung von Bohrungen in Gusseisen und Stahl ausgelegt. Das auf einen festen Nenndurchmesser voreingestellte Semistandard-Werkzeug im Durchmesserbereich von 20 bis 100 mm lässt sich mit unterschiedlichen rechtsschneidenden Wendeschneidplatten mit vier tangentialen Schneiden bestücken. «Dank zusätzlicher geschliffener Unterlagen, sogenannter Shims, kann der Anwender den Nenndurchmesser in Schritten von 1 µm anpassen», erklärt Dennis Sommer. «Die maximale Anpassung beträgt dabei ±0,02 mm im Durchmesser.» Anwender erreichen mit dem modularen Werkzeug sehr hohe Oberflächengüten und Masshaltigkeiten von IT6 bei Durchmessern von mehr als 50 mm sowie IT7 bei Durchmessern von weniger als 50 mm. Die Schneiden haben dieselbe Ungleichteilung wie beim «Bayo T-Ream»-System.