Karlheinz Walch von der Stark Spannsysteme GmbH ist Referent beim Anwendertreff Zerspanung Aerospace, der am 3. Dezember in Würzburg (D) stattfindet. Im Vorfeld hat er mit uns darüber gesprochen, warum die Spanntechnik zunehmend zum strategischen Erfolgsfaktor wird.
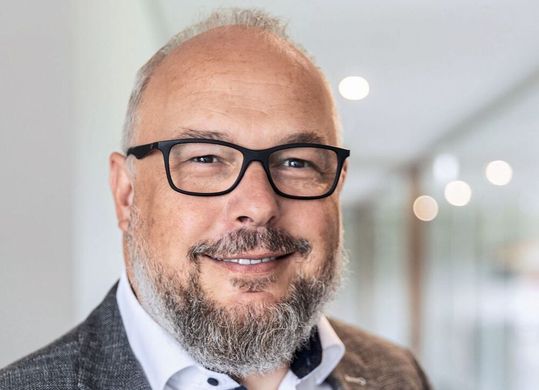
Karlheinz Walch ist seit über 16 Jahren Key Account & Product Manager bei der Stark Spannsysteme GmbH, ein Unternehmen der Roemheld Gruppe.
(Bild: Stark Spannsysteme GmbH)
Herr Walch, wie hat sich die Rolle der Spanntechnik in den letzten Jahren verändert – weg vom blossen Halten hin zum strategischen Prozessfaktor?
Karlheinz Walch: Das Bewusstsein in der Branche hat sich spürbar gewandelt. Früher wurde die Spanntechnik häufig als notwendiges Übel betrachtet. Mittlerweile wird sie als strategischer Erfolgsfaktor im Bearbeitungsprozess verstanden und gewinnt stetig an Bedeutung.
Dieses Umdenken kommt vermutlich nicht ganz freiwillig, oder?
Nicht ganz, das stimmt. Gehalten werden musste ein Werkstück schon immer. Doch nach und nach hat sich die Erkenntnis durchgesetzt, dass eine hochwertige Spanntechnik massgeblich zum Gesamterfolg beiträgt. Der Fertigungsprozess ist wie eine Kette: Vernachlässigt man ein Glied – und das war oft die Spanntechnik –, leidet das Gesamtergebnis. Unternehmen investieren vorausschauend hohe Summen in Maschinen und Automatisierung. Wer dabei die Spanntechnik vergisst, riskiert einen Engpass. Glücklicherweise wird dieses Bewusstsein zusehends besser.
Wie überzeugen Sie Kunden, die bei der Spanntechnik noch zurückhaltend sind?
Indem wir ihnen verdeutlichen, dass ein Beharren auf einfachen Spannmitteln die Performance ihrer teuren, hochmodernen Maschinen limitiert. Wir müssen plastische Bilder im Kopf erzeugen, damit der Nutzen greifbar wird. Bei Kunden, die modernere Systeme bereits einsetzen, ist die Weiterentwicklung kein Problem. Überzeugungsarbeit braucht es vor allem bei denjenigen, die in diesem Bereich bisher sehr sparsam agiert haben.
Braucht es dieses Bewusstsein im Aerospace-Bereich eigentlich genauso oder tickt die Branche von vornherein anders?
Im Aerospace-Sektor steht die Präzision an oberster Stelle, während die reine Preisdiskussion in den Hintergrund rückt. Es geht vielmehr um technische Lösungen und kontinuierliche Optimierung. Hinzu kommt, dass die eingesetzten Systeme extrem langlebig sind. Anders als ein klassischer Lohnfertiger, der oft von Auftrag zu Auftrag denkt, agiert die Luft- und Raumfahrtbranche extrem langfristig und strategisch. Das macht den Markt anspruchsvoll beim Einstieg, garantiert nach erfolgreicher Qualifikation aber sehr nachhaltige Partnerschaften.
Ist in der heutigen Luftfahrtfertigung eigentlich die reine Einsparung von Rüstzeiten der kritischere Hebel oder eher die konsequente Vermeidung von teurem Ausschuss?
Es ist die Kombination aus beidem. Die Branche erlebt derzeit einen enormen Aufschwung, getrieben durch den Bedarf an neuen, deutlich treibstoffeffizienteren Flugzeugen und das Ausmustern von Altmodellen. Das führt zu hohen Auftragsbeständen und immensem Fertigungsdruck. Endlos neue Maschinen anzuschaffen ist jedoch keine Lösung, da schlicht das Personal fehlt. Zudem setzt die strikte Rückverfolgbarkeit in der Luftfahrt enge Grenzen bei der Änderung von Fertigungsstrategien. Bestehende Prozesse müssen also im Detail optimiert werden – und genau hier setzen unsere Systeme an.
Ist es denn überhaupt möglich, in einen laufenden, hochregulierten Prozess noch einzugreifen?
Möglich ist es, aber anspruchsvoll. Die Bearbeitung komplexer Komponenten, wie etwa Turbinentriebwerksteilen, ist hochgradig miteinander verzahnt. Punktuelle Veränderungen im Prozess bergen immer Risiken für das Gesamtsystem.
Welchen Aufwand bedeutet ein solcher nachträglicher Eingriff in der Praxis?
Bei den OEMs wird im Vorfeld extrem detailliert geplant; nachträgliche Anpassungen finden eher auf Zuliefererebene statt. Zu Beginn meiner Laufbahn hatten wir ein Grossprojekt in England zur Fertigung von Turbinentriebwerken. Die Verunsicherung beim Kunden war enorm und Online-Meetings gab es in der heutigen Form noch nicht. Es hat sehr intensive Betreuung und zahlreiche Abstimmungen vor Ort gebraucht, um das nötige Vertrauen für die Anpassung aufzubauen.
Mit Blick auf die Prozesse fordern kritische Werkstoffe wie Titan oder Inconel die Zerspanung enorm. Was bedeutet das für die Haltekräfte und die Schwingungsdämpfung?
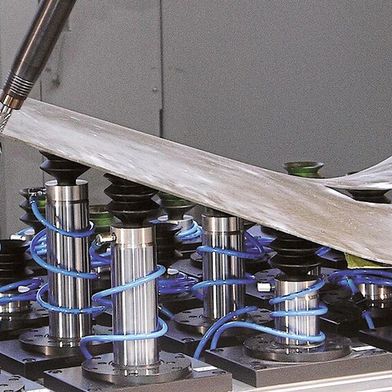
Hier spielen wir mit unserem Stark-Classic-System und seinem aktiven Einzug klare Stärken aus. Oft geht es gar nicht um extrem hohe Haltekräfte, da der Materialabtrag teilweise sehr gering ist. Das Ziel sind makellose Oberflächengüten bei maximaler Werkzeugstandzeit. Unser System zieht den Bolzen permanent mit einer hohen Tellerfederkraft ein, anstatt ihn nur starr zu verriegeln. Das dämpft Vibrationen wirkungsvoll ab und liefert gerade bei hochsensiblen Bauteilen messbare Vorteile.
Neben Schwingungen ist Verzug eine grosse Hürde. Wie verhindern moderne Spannsysteme elastische Verformungen beim Bearbeiten?
Bauteilverzug tritt vor allem im Strukturbereich auf. Dafür haben wir ausgleichende Spannsysteme entwickelt. Unser Balance-System kompensiert Verformungen sowie Längenausdehnungen in X- und Y-Richtung – erprobt etwa auf 14 Meter langen Maschinen in Australien, wo Temperaturschwankungen deutliche Auswirkungen haben. Für komplexe Tragwerksteile, die aus dem Vollem gefräst werden und unter hohen Eigenspannungen stehen, nutzen wir das Stark Spheric. Es ermöglicht ein stressfreies Nachspannen: Die Ausgleichsmechanismen lösen sich kurz zwischen den Bearbeitungsschritten, das Bauteil bleibt jedoch im Nullpunkt-Spannsystem fixiert. So schaffen wir eine exakte Referenzfläche für die Weiterbearbeitung.
Stand vom 30.10.2020
Es ist für uns eine Selbstverständlichkeit, dass wir verantwortungsvoll mit Ihren personenbezogenen Daten umgehen. Sofern wir personenbezogene Daten von Ihnen erheben, verarbeiten wir diese unter Beachtung der geltenden Datenschutzvorschriften. Detaillierte Informationen finden Sie in unserer Datenschutzerklärung.
Einwilligung in die Verwendung von Daten zu Werbezwecken
Ich bin damit einverstanden, dass die Vogel Communications Group AG, Seestrasse 95, CH-8800 Thalwil, einschließlich aller mit ihr verbundenen Unternehmen (im weiteren: Vogel Communications Group) meine E-Mail-Adresse für die Zusendung von redaktionellen Newslettern nutzt. Auflistungen der jeweils zugehörigen Unternehmen können hier abgerufen werden.
Der Newsletterinhalt erstreckt sich dabei auf Produkte und Dienstleistungen aller zuvor genannten Unternehmen, darunter beispielsweise Fachzeitschriften und Fachbücher, Veranstaltungen und Messen sowie veranstaltungsbezogene Produkte und Dienstleistungen, Print- und Digital-Mediaangebote und Services wie weitere (redaktionelle) Newsletter, Gewinnspiele, Lead-Kampagnen, Marktforschung im Online- und Offline-Bereich, fachspezifische Webportale und E-Learning-Angebote. Wenn auch meine persönliche Telefonnummer erhoben wurde, darf diese für die Unterbreitung von Angeboten der vorgenannten Produkte und Dienstleistungen der vorgenannten Unternehmen und Marktforschung genutzt werden.
Falls ich im Internet auf Portalen der Vogel Communications Group einschließlich deren verbundenen Unternehmen geschützte Inhalte abrufe, muss ich mich mit weiteren Daten für den Zugang zu diesen Inhalten registrieren. Im Gegenzug für diesen gebührenlosen Zugang zu redaktionellen Inhalten dürfen meine Daten im Sinne dieser Einwilligung für die hier genannten Zwecke verwendet werden.
Recht auf Widerruf
Mir ist bewusst, dass ich diese Einwilligung jederzeit für die Zukunft widerrufen kann. Durch meinen Widerruf wird die Rechtmäßigkeit der aufgrund meiner Einwilligung bis zum Widerruf erfolgten Verarbeitung nicht berührt. Um meinen Widerruf zu erklären, kann ich als eine Möglichkeit das unter https://contact.vogel.de/de/smm abrufbare Kontaktformular nutzen. Sofern ich einzelne von mir abonnierte Newsletter nicht mehr erhalten möchte, kann ich darüber hinaus auch den am Ende eines Newsletters eingebundenen Abmeldelink anklicken. Weitere Informationen zu meinem Widerrufsrecht und dessen Ausübung sowie zu den Folgen meines Widerrufs finde ich in der Datenschutzerklärung, Abschnitt Redaktionelle Newsletter.
Wie lässt sich das Fehlerrisiko bei solch fehleranfälligen manuellen Spannprozessen reduzieren?
Durch reproduzierbare Prozesse auf Basis intelligenter Nullpunkt-Spannsysteme. In der Praxis sieht man oft, wie viel Manpower nötig ist, um ein Bauteil manuell auszurichten und schrittweise zu spannen. Das kostet extrem viel Zeit und setzt Fachpersonal voraus. Weltweit berichten mir Kunden, wie schwierig es geworden ist, überhaupt noch Bediener zu finden, die diese komplexen manuellen Abläufe beherrschen.
Führt der Mangel an qualifiziertem Personal zwangsläufig zur Automatisierung?
Bei sehr grossen Grossbauteilen ist eine vollautomatische Beladung kurzfristig schwierig. Hier setzt man auf Maschinen mit Palettenwechslern. Die Aufrüstung erfolgt ausserhalb, während in der Maschine noch bearbeitet wird. Mit einem flexiblen Nullpunkt-Spannsystem wird das Einrichten denkbar einfach und erfordert keine hochspezialisierten Vorkenntnisse. Wenn die Maschine während des Prozesses gezielt entspannen und wieder spannen kann, erreichen wir auch bei komplexen Bauteilen einen sehr hohen Automatisierungsgrad.
Stark Spannsysteme GmbH auf dem Anwendertreff Zerspanung Aerospace am 3. Dezember
Durchgängige Nullpunktspanntechnik für eine effiziente Turbinenfertigung
Die wirtschaftliche Fertigung von Turbinenbauteilen in der Luft- und Raumfahrt erfordert maximale Präzision bei gleichzeitig hoher Prozesssicherheit und Produktivität. In diesem Spannungsfeld gewinnt die durchgängige Nutzung von Nullpunktspanntechnik zunehmend an Bedeutung. Unser Referent Karlheinz Walch, Key Account & Product Manager, Stark Spannsysteme GmbH, beleuchtet in seinem Vortrag, wie ein standardisiertes Spannkonzept über verschiedene Fertigungstechnologien hinweg entscheidende Wettbewerbsvorteile ermöglicht.
Sie gelten als Pionier der Nullpunkt-Spanntechnik. Warum ist dieses Prinzip gerade bei kleineren Losgrössen und variierenden Aerospace-Komponenten ein Game Changer?
Viele Unternehmen – beispielsweise in Asien – arbeiten noch mit hunderten Maschinen und entsprechend viel Personal, das jedes Bauteil einzeln einrichtet und überwacht. Bei den hohen Bauteilwerten im Aerospace-Bereich fielen die Personalkosten bisher nicht primär ins Gewicht. Doch der Druck zu mehr Effizienz und Flexibilität steigt enorm. Das Nullpunkt-Spannsystem minimiert die Nebenzeiten: Während ein Teil bearbeitet wird, rüstet der Bediener bereits das nächste auf. Das spart wertvolle Spindelzeit und schafft das Fundament für spätere Automatisierungsschritte.
Wie gelingt bei diesen grossformatigen, teils unregelmässigen Rohlingen das exakte Wiederanfahren auf der Maschine?
Das lösen wir über integrierte, moderne Messsysteme. Nach dem Spannen werden definierte Referenzpunkte mit einem 3D-Taster angetastet. Die Steuerung berechnet exakt die Lage des Bauteils auf dem Maschinentisch und passt das Bearbeitungsprogramm automatisch an.
Welche technischen Voraussetzungen müssen maschinenseitig erfüllt sein, um solche Systeme automatisch zu beladen?
Grundvoraussetzung ist eine Drehdurchführung an der Maschine, um die nötigen Medien wie Öl oder Luft für das Nullpunkt-Spannsystem bereitzustellen. Erst dann lässt sich eine Spannplatte integrieren und der automatisierte Palettenwechsel über Handlingsysteme realisieren. Die Ausprägungen reichen bis hin zu vollverketteten FMS-Systemen. Ein Triebwerkshersteller in München zeigt eindrucksvoll, wie vorgerüstete Paletten hochgenau auf beliebig freie Maschinen verteilt werden – mit stets identischer Präzision.
Welche Rolle spielt die integrierte Medienübergabe direkt durch das Spannmodul beim automatisierten Rüsten? Ist sie dafür zwingend erforderlich?
Je nach Projekt spielt sie eine wichtige Rolle, ist aber nicht immer zwingend notwendig. Wenn auf der Palette eigene Vorrichtungen sitzen, die Werkstücke automatisiert spannen sollen, leitet die Mediendurchführung des Nullpunkt-Spannsystems die Hydraulik oder Pneumatik von der Maschine direkt an das Werkstückspannzeug weiter.
Welche Daten sollte ein intelligentes Spannsystem in Echtzeit liefern, um etwa Toleranzschwankungen bei Schmiedeteilen verzugsfrei auszugleichen?
Hier geht es vor allem darum Ausschussteile durch integrierte Sensorik bereits vor der Bearbeitung zu erkennen. Erkennt das System, dass ein Rohteil ausserhalb der Toleranzen liegt, wird gar nicht erst teure Spindelzeit investiert. Im besten Fall kann das Material durch Neuausrichtung noch gerettet werden. Zusätzlich lässt sich über Schwingungssensoren im Spannmittel ableiten, ob beispielsweise ein Werkzeug stumpf ist.
Ist Smart Clamping bei Nullpunkt-Spannsystemen bereits flächendeckender Standard?
Noch nicht, aber die Entwicklung schreitet rasch voran. Was wir heute serienmässig umsetzen, ist die Spann- und Gelöstkontrolle sowie das Mitzählen von Spannzyklen und -zeiten zur vorausschauenden Wartung. Woran wir aktuell forschen – und das ist noch sehr zukunftsweisend –, ist die direkte Messung der auftretenden Zerspankräfte im Spannmittel. So lassen sich Schwingungen nicht nur werkzeug-, sondern auch werkstückseitig präzise erfassen.
Treiben Sie solche Innovationen aus eigener Initiative voran oder kommen diese Impulse primär von den Kunden?
Hier gehen wir klar in Vorleistung. Die Steuerungen vieler 5-Achs-Maschinen sind heute noch gar nicht darauf ausgelegt, solche Datenmengen vollumfänglich zu verarbeiten. Aber die durchgängige Prozessüberwachung wird kommen. Unser Anspruch ist es, Zukunftsfeld-Technologien aktiv mitzugestalten, anstatt nur bestehende Produkte zu verwalten. So sichern und bauen wir unsere Marktposition aus.
Wie früh sollten Spanntechnik-Spezialisten bei der Planung einer neuen Aerospace-Fertigungslinie eingebunden werden?
Definitiv vor der Kaufentscheidung für die Maschine. Nur so lässt sich sicherstellen, dass die Werkzeugmaschine alle notwendigen Schnittstellen mitbringt – von ausreichend Hydraulik- und Pneumatikleitungen bis hin zur Signalübertragung für künftige Smart-Clamping-Lösungen.
Werden rein elektrische Spannsysteme die Hydraulik demnächst flächendeckend ablösen?
Das glaube ich nicht. Die elektrische Spanntechnik hat Potenzial, aber die Hydraulik bleibt bei der Kraftdichte unerreicht. Überall dort, wo Hydraulik problemlos eingesetzt werden kann, wird sie – angereichert mit moderner Sensorik – der Standard bleiben. Elektrische Antriebe verdrängen die Hydraulik eher dort, wo deren Einsatz problematisch ist. Die fortschreitende Elektrifizierung und Datenerfassung am Maschinentisch wird uns technologisch weit voranbringen, die Hydraulik in der Reinkultur wird sie aber auf absehbare Zeit nicht ersetzen.
Abschliessend zum Anwendertreff Zerspanung Aerospace im Dezember: Was ist Ihre zentrale Botschaft an die Teilnehmer?
Eine verlässlich erzielbare Wiederholgenauigkeit im Mikrometerbereich über alle Maschinen und Prozessschritte hinweg bildet das Fundament jeder präzisen Fertigung. Anhand von Praxisbeispielen aus der Turbinenproduktion bei MTU in München werde ich aufzeigen, wie eine durchgängige Schnittstelle drastische Effizienz- und Qualitätsgewinne ermöglicht – ganz ohne zwischenzeitliches Umspannen.