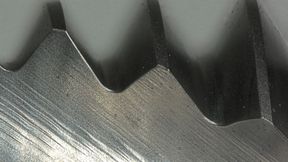
Wiederholgenau verrundet bis auf zehn Mikrometer: Mit dem «HERO Precision Jet» bringt Sonplas sein patentiertes hydroerosives Verfahren erstmals auch an Aussenflächen und Kanten – für längere Standzeiten und bessere Beschichtbarkeit von Werkzeugen und Präzisionsbauteilen.
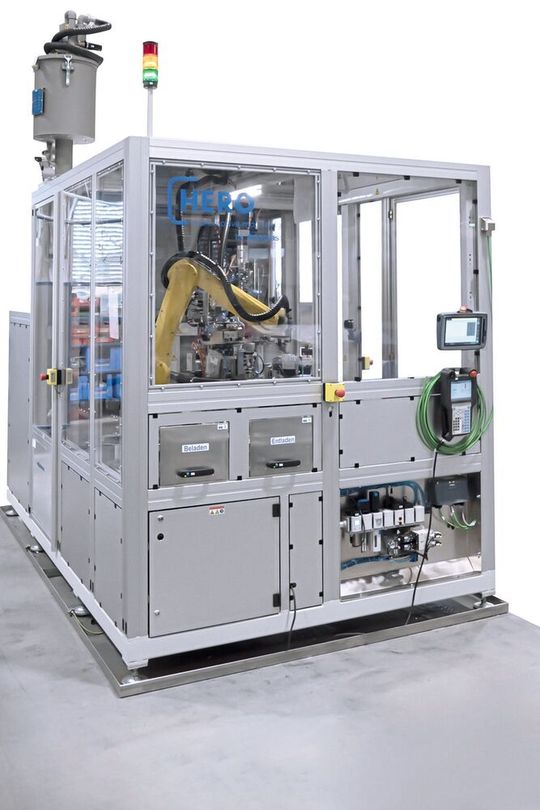
Sonplas hat das Maschinenkonzept konsequent auf die industrielle Serienfertigung ausgelegt.
(Bild: Sonplas)
«Die Anforderungen an die Kantenqualität industriell gefertigter Bauteile steigen kontinuierlich. Das gilt im Werkzeugbau, in der Medizintechnik oder auch in der Luft- und Raumfahrt», sagt Andreas Kraus, Entwicklungstechniker bei Sonplas. «Gerade bei Werkzeugen wie Bohrern oder Fräsern sind deshalb reproduzierbare Verrundungen im Mikrometerbereich, verbesserte Oberflächen für nachgelagerte Beschichtungsprozesse sowie wirtschaftliche Lösungen für die Serienfertigung gefordert.»
Mit dem «HERO Precision Jet» hat Sonplas ein Verfahren entwickelt, das die hydroerosive Bearbeitung gezielt auf Aussenflächen und Kanten erweitert. Ein Strahl aus einer individuell angepassten Suspension – bestehend aus Wasser oder Hydrauliköl und abrasiven Partikeln – wird mit exakt definierten Parametern auf das Bauteil gerichtet. Der Grad der Kantenverrundung kann über Druck und Bearbeitungszeit angepasst werden. Üblicherweise liegt der Druck bei 50 bis 150 bar. «Um den Strahl fokussiert zu halten, bleibt der Abstand der Düsen gering. Er liegt zwischen acht und 20 Millimetern», beschreibt der Sonplas-Experte. Abhängig von der gewünschten Verrundung kann der Anwender die Einwirkzeit individuell auf das jeweilige Werkstück einstellen. Über den Düsenwinkel lassen sich Schneid- und Auslaufkanten gezielt unterschiedlich bearbeiten.
Statt das gesamte Bauteil zu bearbeiten, behandelt der «HERO Precision Jet» ausschliesslich die funktional relevanten Kanten. Auch bei grösseren Werkzeugdurchmessern geht es nur um die Schneiden, während die Nuten unbeeinflusst bleiben. Kraus: «Neben rotatorischen Bauteilen eignet sich das Verfahren auch für flächige und komplex geformte Werkstücke, sofern die relevanten Kanten für den Strahl zugänglich sind.»
Die Bewegung erfolgt in der Regel über einen Industrieroboter, der das Werkstück präzise an mehreren Strahldüsen vorbeiführt. Alternativ kann die Düse selbst am Roboter montiert werden, um etwa flächige und komplexe Geometrien gezielt abzufahren. Dadurch lassen sich verwinkelte oder schwer zugängliche Aussenkonturen wiederholgenau bearbeiten.
Prozesssichere Verrundung im Mikrometerbereich
«Unser ‹HERO Precision Jet› erzielt Verrundungsradien von zehn bis 30 Mikrometern. Je nach Bauteil und Anwendung sind auch grössere oder kleinere Radien möglich. Abhängig ist dies von Material, Geometrie und den Prozessparametern», beschreibt Kraus. Der Anwender erhält eine gleichmässige, definierte Kantenstruktur. Das ist insbesondere bei Werkzeugen und Funktionsbauteilen entscheidend.
Ein wesentlicher Vorteil dieses Verfahrens liegt in der hohen Prozessstabilität: Für jedes Bauteil erstellt und speichert der Anwender einen Testplan mit den optimalen Bearbeitungsparametern. Beim Produktwechsel werden diese Daten automatisch geladen und damit wiederholgenaue Ergebnisse sichergestellt, ohne dass Personal eingreifen muss.
Automatisierung als zentraler Vorteil
«Wir haben das Maschinenkonzept konsequent auf die industrielle Serienfertigung ausgelegt», erläutert Andreas Kraus. In einer realisierten Kundenanlage werden rotatorische Werkzeuge wie Bohrer und Gewindefräser in den Grössen M2 bis M24 vollautomatisch bearbeitet. Ein Roboter greift, positioniert und bewegt das Bauteil. «Sie kann bis zu 400 000 Bauteile pro Jahr bearbeiten», berichtet Kraus. «Abhängig ist dies vom Bauteilspektrum, von Einwirkzeiten oder Schichtbetrieb und davon, ob die Beladung manuell oder automatisch erfolgt.» «HERO Precision Jet» eignet sich aber auch für flexible Laborprüfstände.
Je nach Werkstückgrösse und gewünschtem Verrundungsradius liegen die Taktzeiten zwischen etwa zehn und 120 Sekunden. Damit ist der Prozess deutlich schneller als viele alternative Verfahren, bei denen oft mehrere Minuten für die Bearbeitung erforderlich sind. Auch die Umrüstung gestaltet sich effizient: Während der Bediener den Robotergreifer in ein bis zwei Minuten wechselt, erfolgt die Verstellung der Strahldüsen automatisch über die vorab definierten Prozessparameter. Anwender sind damit sehr flexibel bei variierenden Bauteilen.
«Für eine stabile Prozessführung wird ‹HERO Precision Jet› kontinuierlich überwacht», berichtet Kraus. «Erfasst werden unter anderem Druck und Temperatur des Mediums, mittels Drehzahlüberwachung auch seine Qualität, dazu kommen der Verschleisszustand der Strahldüsen sowie Abstand und Winkel der Düsen zum Bauteil.» Die Anlage zeichnet diese Parameter auf und ermöglicht so eine lückenlose Prozesskontrolle. Ergänzend sorgt eine nachgelagerte Spülstation dafür, dass das abrasive Medium restlos von sensiblen Bauteilen entfernt wird – ein wichtiger Aspekt für Anwendungen etwa in der Medizintechnik oder der Luftfahrt.
Stand vom 30.10.2020
Es ist für uns eine Selbstverständlichkeit, dass wir verantwortungsvoll mit Ihren personenbezogenen Daten umgehen. Sofern wir personenbezogene Daten von Ihnen erheben, verarbeiten wir diese unter Beachtung der geltenden Datenschutzvorschriften. Detaillierte Informationen finden Sie in unserer Datenschutzerklärung.
Einwilligung in die Verwendung von Daten zu Werbezwecken
Ich bin damit einverstanden, dass die Vogel Communications Group AG, Seestrasse 95, CH-8800 Thalwil, einschließlich aller mit ihr verbundenen Unternehmen (im weiteren: Vogel Communications Group) meine E-Mail-Adresse für die Zusendung von redaktionellen Newslettern nutzt. Auflistungen der jeweils zugehörigen Unternehmen können hier abgerufen werden.
Der Newsletterinhalt erstreckt sich dabei auf Produkte und Dienstleistungen aller zuvor genannten Unternehmen, darunter beispielsweise Fachzeitschriften und Fachbücher, Veranstaltungen und Messen sowie veranstaltungsbezogene Produkte und Dienstleistungen, Print- und Digital-Mediaangebote und Services wie weitere (redaktionelle) Newsletter, Gewinnspiele, Lead-Kampagnen, Marktforschung im Online- und Offline-Bereich, fachspezifische Webportale und E-Learning-Angebote. Wenn auch meine persönliche Telefonnummer erhoben wurde, darf diese für die Unterbreitung von Angeboten der vorgenannten Produkte und Dienstleistungen der vorgenannten Unternehmen und Marktforschung genutzt werden.
Falls ich im Internet auf Portalen der Vogel Communications Group einschließlich deren verbundenen Unternehmen geschützte Inhalte abrufe, muss ich mich mit weiteren Daten für den Zugang zu diesen Inhalten registrieren. Im Gegenzug für diesen gebührenlosen Zugang zu redaktionellen Inhalten dürfen meine Daten im Sinne dieser Einwilligung für die hier genannten Zwecke verwendet werden.
Recht auf Widerruf
Mir ist bewusst, dass ich diese Einwilligung jederzeit für die Zukunft widerrufen kann. Durch meinen Widerruf wird die Rechtmäßigkeit der aufgrund meiner Einwilligung bis zum Widerruf erfolgten Verarbeitung nicht berührt. Um meinen Widerruf zu erklären, kann ich als eine Möglichkeit das unter https://contact.vogel.de/de/smm abrufbare Kontaktformular nutzen. Sofern ich einzelne von mir abonnierte Newsletter nicht mehr erhalten möchte, kann ich darüber hinaus auch den am Ende eines Newsletters eingebundenen Abmeldelink anklicken. Weitere Informationen zu meinem Widerrufsrecht und dessen Ausübung sowie zu den Folgen meines Widerrufs finde ich in der Datenschutzerklärung, Abschnitt Redaktionelle Newsletter.
Bessere Beschichtbarkeit erhöht die Standzeit
Das Verfahren entfernt Grate gezielt, verbessert die Oberflächenqualität und sorgt für eine gleichmässige Kantenstruktur. Das optimiert die Haftung von Beschichtungen. Kraus: «Weil diese in der Praxis seltener abplatzen, verlängert das die Standzeit der Werkzeuge erheblich. Diesen positiven Effekt bestätigen uns erste Rückmeldungen der Kunden.»
Aktuell wird «HERO Precision Jet» vor allem für Hartmetalle und Stähle eingesetzt. Aufgrund der Erfahrungen von Sonplas aus dem klassischen «HERO»-Prozess für innenliegende Bohrungsverschneidungen ist jedoch ein deutlich breiteres Materialspektrum möglich: Das reicht von Aluminium und Kunststoffen bis hin zu Keramiken, Titan oder Inconel. Entsprechend vielfältig lässt sich das Verfahren etwa im Präzisionswerkzeugbau, für Hydraulikkomponenten, in der Medizintechnik, der chemischen Industrie oder auch in der Luft- und Raumfahrt einsetzen.
Aktuell bauen Kraus und sein Team einen Demonstrator auf, der bei Sonplas in der Forschung und Entwicklung zum Einsatz kommt. Der Maschinenbauer möchte damit als Lohnfertiger auch individuelle Anfragen bearbeiten können. «Unsere Kunden können damit den Prozess zunächst für ihre spezifischen Bauteile evaluieren, ohne direkt in eine eigene Anlage investieren zu müssen», erläutert Kraus. Das eignet sich insbesondere für kleine Stückzahlen.
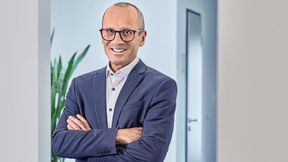
Andreas Kraus, Entwicklungstechniker bei Sonplas: «Mit der Erweiterung auf die Bearbeitung von Aussenkanten positionieren wir uns in einem Markt, in dem präzise, automatisierbare und skalierbare Lösungen gefragt sind und konventionelle Verfahren oft an ihre Grenzen stossen.»
(Bild: Sonplas)
Die Entwicklung des «HERO Precision Jet» spiegelt einen generellen Trend wider: Etablierte Technologien aus der Automobilindustrie werden zunehmend auf neue Branchen übertragen. «Mit der Erweiterung auf die Bearbeitung von Aussenkanten positionieren wir uns in einem Markt, in dem präzise, automatisierbare und skalierbare Lösungen gefragt sind und konventionelle Verfahren oft an ihre Grenzen stossen», sagt Kraus.