Titan- und Nickelbasislegierungen gehören zu den anspruchsvollsten Werkstoffen in der Zerspanung. Sie vereinen hohe Festigkeit, geringe Dichte und ausgezeichnete Beständigkeit gegenüber Korrosion und Hitze. Diese Eigenschaften machen sie für die Luftfahrt unverzichtbar, erschweren zugleich jedoch die Bearbeitung erheblich. Für die Fertigung bedeutet das kurze Werkzeugstandzeiten, hohe thermische Belastungen und steigende Kosten. Iscar begegnet diesen Herausforderungen mit angepassten Werkzeugstrategien, die auf stabile Prozesse und reproduzierbare Ergebnisse abzielen.
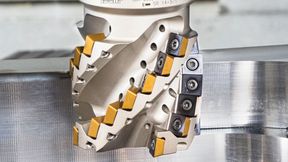
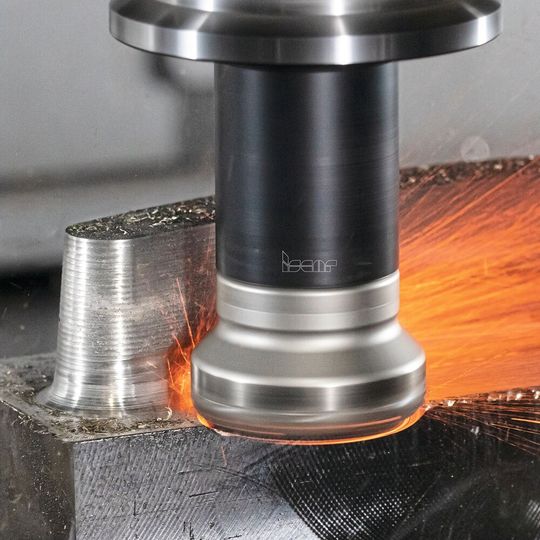
Für die Bearbeitung von Titan- und Nickelbasislegierungen kommen häufig PVD-Beschichtungen zum Einsatz. Diese zeichnen sich durch hohe Haftung, thermische Stabilität und reduzierte Reibung aus.
(Bild: Iscar)
Titan- und Nickelbasislegierungen werden aufgrund ihrer hohen mechanischen Festigkeit und ihrer sehr guten Korrosionsbeständigkeit bevorzugt in der Luftfahrt eingesetzt. Nickelbasislegierungen zeichnen sich zudem durch ihre thermische Stabilität unter extremen Einsatzbedingungen aus.
Gerade wegen dieser werkstofftechnischen Vorteile stellen sie bei der Zerspanung grosse Herausforderungen dar, die sich unmittelbar auf die Werkzeugstandzeit, die Oberflächengüte und die Prozessstabilität auswirken. Bei der Entwicklung neuer Werkzeugsysteme liegt der Fokus auf längeren Standzeiten und höherer Wirtschaftlichkeit.
Luftfahrtbauteile werden aus Werkstoffen gefertigt, die speziell für den Einsatz unter hohen mechanischen Belastungen, erhöhten Temperaturen und aggressiven Umgebungsbedingungen konzipiert sind. Titan- und Nickelbasislegierungen bieten ein hervorragendes bis gutes Verhältnis von Festigkeit zu Gewicht und verfügen über eine ausgezeichnete Wärmebeständigkeit.
Dadurch sind sie für Strukturbauteile, Triebwerkskomponenten und andere sicherheitskritische Baugruppen unverzichtbar. Gleichzeitig führen genau diese Eigenschaften im Vergleich zu Stahl oder Aluminiumlegierungen zu einer schwierigen Zerspanbarkeit. Niedrige Materialabtragsraten, erhöhter Werkzeugverschleiss und hohe Qualitätsanforderungen tragen massgeblich zu wachsenden Fertigungskosten bei.
Hoher Temperatureintrag ins Werkzeug
Titanlegierungen vereinen Festigkeit mit geringer Dichte und ausgezeichneter Korrosionsbeständigkeit. Aufgrund dieser ungewöhnlichen Kombination von Eigenschaften findet Titan trotz seines hohen Preises in vielen technischen Spezialgebieten Verwendung. Die mechanischen Eigenschaften von Titanlegierungen – insbesondere die hohe spezifische Festigkeit bei sehr geringer Bruchdehnung in Verbindung mit geringer Wärmeleitfähigkeit – stellen hohe Anforderungen an den Zerspanungsprozess.
Titan: 80 Prozent der Zerspanungswärme gehen ins Werkzeug
Zur Verdeutlichung: Bei der Bearbeitung von Stahl liegt das Verhältnis der Wärmeabfuhr vom Span zum Hartmetallwerkzeug bei etwa 50 Prozent. Das heisst: Die Hälfte der entstehenden Wärme gibt der Span an die Schneide ab; die andere Hälfte verbleibt im Span. Bei der Zerspanung von Titan gelangen 80 Prozent der entstehenden Wärme in die Schneide. Damit kommt der thermischen Stabilität des verwendeten Schneidstoffs grosse Bedeutung zu.
Darüber hinaus weist Titan eine hohe chemische Affinität zu Schneidstoffen auf. Insbesondere bei niedrigen Schnittgeschwindigkeiten begünstigt das die Bildung von Aufbauschneiden und Materialanhaftungen, was die Prozessstabilität negativ beeinflussen kann.
Feinkörnige Hartmetallsubstrate
Aufgrund dieser Herausforderungen setzt Iscar feinkörnige Hartmetallsubstrate sowie massgeschneiderte PVD-Beschichtungen ein. Diese kommen unter anderem in den Werkzeugfamilien «Helido» und «Chatterfree» sowie bei verschiedenen Vollhartmetallfräsern zum Einsatz. Sie erhöhen die Stabilität der Schneiden und reduzieren die Reibung sowie die Wärmeentwicklung.
Nickelbasislegierungen: Kaltverfestigung
Nickelbasislegierungen stellen andere, aber ebenso anspruchsvolle Anforderungen an die eingesetzten Zerspanungswerkzeuge. Nickel-Basis-Werkstoffe behalten ihre Festigkeit auch bei hohen Temperaturen und zeigen während der plastischen Verformung ein ausgeprägtes Kaltverfestigungsverhalten: Sie werden fester und härter, aber auch spröder.
Bei der Zerspanung führt dies zu erhöhten Schnittkräften, Kaltverfestigung sowie Kerb-, Diffusions- und Kolkverschleiss. Um die Wärmeentwicklung zu begrenzen, arbeiten Zerspaner in der Regel mit reduzierten Schnittgeschwindigkeiten. Das wirkt sich allerdings negativ auf die Produktivität aus.
Stand vom 30.10.2020
Es ist für uns eine Selbstverständlichkeit, dass wir verantwortungsvoll mit Ihren personenbezogenen Daten umgehen. Sofern wir personenbezogene Daten von Ihnen erheben, verarbeiten wir diese unter Beachtung der geltenden Datenschutzvorschriften. Detaillierte Informationen finden Sie in unserer Datenschutzerklärung.
Einwilligung in die Verwendung von Daten zu Werbezwecken
Ich bin damit einverstanden, dass die Vogel Communications Group AG, Seestrasse 95, CH-8800 Thalwil, einschließlich aller mit ihr verbundenen Unternehmen (im weiteren: Vogel Communications Group) meine E-Mail-Adresse für die Zusendung von redaktionellen Newslettern nutzt. Auflistungen der jeweils zugehörigen Unternehmen können hier abgerufen werden.
Der Newsletterinhalt erstreckt sich dabei auf Produkte und Dienstleistungen aller zuvor genannten Unternehmen, darunter beispielsweise Fachzeitschriften und Fachbücher, Veranstaltungen und Messen sowie veranstaltungsbezogene Produkte und Dienstleistungen, Print- und Digital-Mediaangebote und Services wie weitere (redaktionelle) Newsletter, Gewinnspiele, Lead-Kampagnen, Marktforschung im Online- und Offline-Bereich, fachspezifische Webportale und E-Learning-Angebote. Wenn auch meine persönliche Telefonnummer erhoben wurde, darf diese für die Unterbreitung von Angeboten der vorgenannten Produkte und Dienstleistungen der vorgenannten Unternehmen und Marktforschung genutzt werden.
Falls ich im Internet auf Portalen der Vogel Communications Group einschließlich deren verbundenen Unternehmen geschützte Inhalte abrufe, muss ich mich mit weiteren Daten für den Zugang zu diesen Inhalten registrieren. Im Gegenzug für diesen gebührenlosen Zugang zu redaktionellen Inhalten dürfen meine Daten im Sinne dieser Einwilligung für die hier genannten Zwecke verwendet werden.
Recht auf Widerruf
Mir ist bewusst, dass ich diese Einwilligung jederzeit für die Zukunft widerrufen kann. Durch meinen Widerruf wird die Rechtmäßigkeit der aufgrund meiner Einwilligung bis zum Widerruf erfolgten Verarbeitung nicht berührt. Um meinen Widerruf zu erklären, kann ich als eine Möglichkeit das unter https://contact.vogel.de/de/smm abrufbare Kontaktformular nutzen. Sofern ich einzelne von mir abonnierte Newsletter nicht mehr erhalten möchte, kann ich darüber hinaus auch den am Ende eines Newsletters eingebundenen Abmeldelink anklicken. Weitere Informationen zu meinem Widerrufsrecht und dessen Ausübung sowie zu den Folgen meines Widerrufs finde ich in der Datenschutzerklärung, Abschnitt Redaktionelle Newsletter.
Iscar begegnet diesen Herausforderungen mit Schneideinsätzen mit spezieller Kantenpräparation und thermisch stabilen Beschichtungen. Diese kommen insbesondere bei den «Sumotec»-Schneidstoffsorten zum Einsatz, unter anderem bei den Werkzeugfamilien «Heliturn» und «Logiqturn». Die Werkzeuge sind gezielt auf ein vorhersehbares Verschleissverhalten über längere Einsatzzeiten ausgelegt.
Der passende Schneidstoff ist entscheidend
Bearbeitungsprozesse für Luftfahrtkomponenten unterliegen strengen Anforderungen, die weit über die reine Massgenauigkeit hinausgehen. Typische Toleranzen liegen häufig zwischen fünf und zehn Mikrometern. Zugleich muss eine hohe Oberflächengüte sichergestellt werden. Ziel ist es, Mikrorisse, Materialaufschmierungen und Zugeigenspannungen zu vermeiden, da diese die Ermüdungsfestigkeit negativ beeinflussen können.
Hinzu kommen häufig dünnwandige Bauteilstrukturen, komplexe Geometrien und unterbrochene Schnitte, die die Anfälligkeit für Schwingungen und Werkzeugabdrängung erhöhen. Fräswerkzeuge mit variabler Steigung und Helix, wie sie in den Iscar-Werkzeugfamilien «Chatterfree» und «Helimill» eingesetzt werden, sind speziell darauf ausgelegt, Schwingungen zu verringern und die Prozessstabilität zu erhöhen.
Ausgewogenes Verhältnis von Härte und Bruchfestigkeit
Damit sie mechanischen und thermischen Belastungen standhalten und Ausbrüche an der Schneidkante verringert werden, müssen die genutzten Schneidstoffe ein ausgewogenes Verhältnis zwischen Härte und Bruchfestigkeit aufweisen. Meist kommen feinkörnige Hartmetallsorten zum Einsatz, da sie auch bei instabilen Schnittbedingungen sehr verschleissfest und ausreichend zäh sind.
Für die Bearbeitung von Titan- und Nickelbasislegierungen kommen häufig PVD-Beschichtungen zum Einsatz. Diese zeichnen sich durch hohe Haftung, thermische Stabilität und reduzierte Reibung aus. Zugleich wirken sie als thermische Barriere, verlangsamen den Wärmeeintrag in das Werkzeug und fördern ein gleichmässiges und vorhersehbares Verschleissverhalten.
Lösungen zum Fräsen, Drehen und Bohren
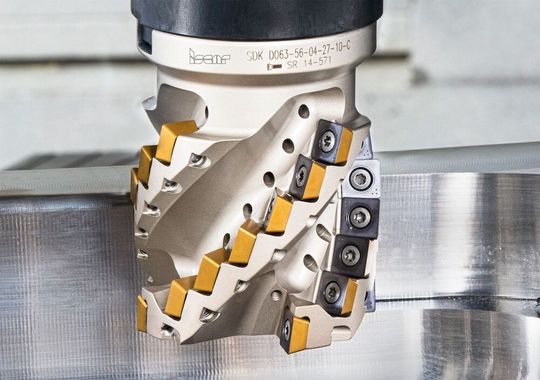
Beim Fräsen – insbesondere bei der Bearbeitung dünnwandiger Bauteile – werden Werkzeuge mit variabler Teilung und helikalen Schneiden benötigt, um Schwingungen zu minimieren.
Bei der Bearbeitung von Titanlegierungen ermöglichen Hochvorschubsysteme wie beispielsweise das «Helimill-HFM»-Werkzeug einen reduzierten radialen Eingriff bei gleichzeitig erhöhtem Vorschub pro Zahn. Das verringert die auftretenden Schnittkräfte und begrenzt die Wärmeentwicklung.
Bei Nickelbasislegierungen liegt der Fokus hingegen auf einem stabilen Eingriff und einer gleichmässigen Spandicke, um lokalen Verschleiss – insbesondere Kerbverschleiss in Übergangsbereichen – zu minimieren.
Um den hohen mechanischen Belastungen bei Dreh- und Stechdrehprozessen standzuhalten, benötigen die Werkzeuge hoch stabile Klemmsysteme für die Wendeschneidplatten. Systeme wie «Heliturn», «Jetcut» und «Logiqturn» sind laut Hersteller entsprechend ausgelegt. Sie verfügen über stabile Plattensitze und optimierte Schneidkantenpräparationen für optimale Schnittbedingungen.
Titan: Spankontrolle sehr wichtig
Bei der Bearbeitung von Titanlegierungen ist eine zuverlässige Spankontrolle sehr wichtig. Lange Späne stören den Zerspanungsprozess und können Schäden am Bauteil und am Werkzeug verursachen. Beim Drehen von Superlegierungen spielen Schneidengeometrie und Kantenpräparation eine zentrale Rolle, um Kerbverschleiss zu verhindern und längere Standzeiten zu ermöglichen.
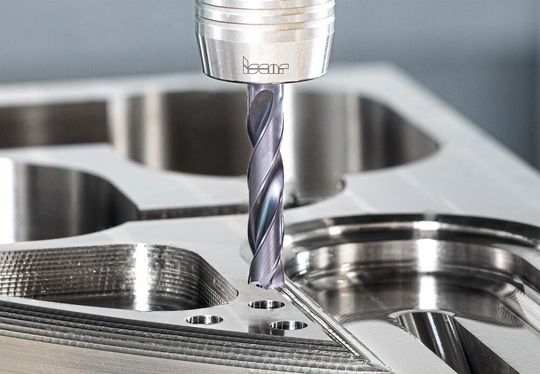
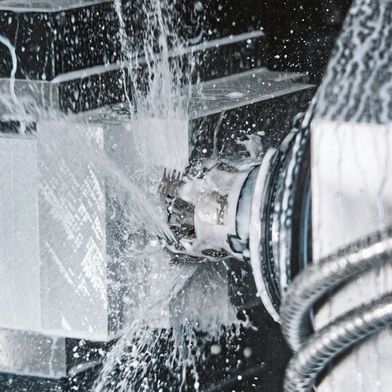
Die Bohrungsqualität hat bei Luftfahrtbauteilen direkten Einfluss auf die Montageintegrität und die Ermüdungsfestigkeit. Systeme wie «Sumocham» und «Quick-3-Cham» sowie Wendeplattensysteme wie «Drtwist» und «Trideep» bieten optimierte Schneidengeometrien und eine interne Kühlmittelzufuhr.
(Bild: Iscar)
Die Bohrungsqualität hat bei Luftfahrtbauteilen direkten Einfluss auf die Montageintegrität und die Ermüdungsfestigkeit. Systeme wie «Sumocham» und «Quick-3-Cham» sowie Wendeplattensysteme wie «Drtwist» und «Trideep» bieten optimierte Schneidengeometrien und eine interne Kühlmittelzufuhr. Das verbessert die Spanabfuhr und reduziert die thermische Belastung. Anwender profitieren von einer gleichbleibend hohen Bohrungsqualität bei unterschiedlichen Werkstoffen und Geometrien.
Prozesssicherheit und Standzeit im Blick
Das komplexe Zusammenspiel von Schnittparametern, Werkzeuggeometrie, Kühlungsstrategie und Maschinensteifigkeit bestimmt die Standzeit der Werkzeuge. Bereits eine moderate Reduzierung der Schnittgeschwindigkeit um lediglich zehn bis 20 Prozent kann bei der Bearbeitung von Nickelbasislegierungen zu deutlich längeren Standzeiten führen.
Iscar legt den Fokus auf ein reproduzierbares und vorhersagbares Verschleissverhalten statt auf eine maximale theoretische Standzeit. So vermeiden Anwender Werkzeugausfälle und erhöhen die Prozesssicherheit.
(Bild: Iscar)
Iscar legt den Fokus auf ein reproduzierbares und vorhersehbares Verschleissverhalten, statt eine theoretisch maximale Standzeit anzustreben. Damit vermeiden Anwender Werkzeugausfälle und erhöhen die Prozesssicherheit.
Beispiele aus dem Zerspanungsalltag verdeutlichen, dass Anwender durch den Einsatz optimierter Werkzeuggeometrien, angepasster Beschichtungen und geeigneter Schnittparameter die Standzeiten deutlich erhöhen können. Ein Anwender konnte durch den Einsatz eines Fräsers mit variabler Helix die Standzeit um 30 Prozent steigern. Zugleich verbesserte sich die Oberflächenqualität deutlich. Zudem profitierte er von einer höheren Prozessstabilität und geringeren Ausschussraten.
Die verbesserten Standzeiten und stabilen Prozesse wirken sich unmittelbar auf die Wirtschaftlichkeit aus. Sie reduzieren Ausschuss und senken den Energieverbrauch pro Bauteil. Angesichts der hohen Materialkosten bei der Fertigung aufwendiger Luftfahrtbauteile führen bereits geringe Effizienzsteigerungen zu grossen Einsparungen. Gleichzeitig leisten optimierte Prozesse durch geringeren Materialverbrauch und eine bessere Werkzeugausnutzung einen Beitrag zur Nachhaltigkeit.
Digitale Plattformen mit standardisierten Werkzeugdaten
Die Integration digitaler Werkzeugbibliotheken in CAM-Systeme gewinnt in der Luftfahrt zunehmend an Bedeutung. Iscar bietet digitale Plattformen mit standardisierten Werkzeugdaten, die eine konsistente Auswahl und Parameterdefinition ermöglichen. Das reduziert Rüstschwankungen und verkürzt Prozessentwicklungszeiten. Simulations- und Verifikationswerkzeuge erlauben zudem die Bewertung und Optimierung von Bearbeitungsstrategien bereits vor ihrer Umsetzung in der Fertigung. Das minimiert die Risiken bei der Fertigung hochwertiger Bauteile.