Die Einspritztechnik ist eine Schlüsselkomponente moderner Grossmotoren. Das Schweizer Unternehmen DUAP AG hat die Entwicklung dieser anspruchsvollen Technologie massgeblich vorangetrieben. Um die hohe Qualität der Produkte zu gewährleisten, verlässt man sich bei DUAP auf die herausragende Innenschleifkompetenz einer «Kellenberger VM1000», gepaart mit hochgenauer Luftdornmessung.
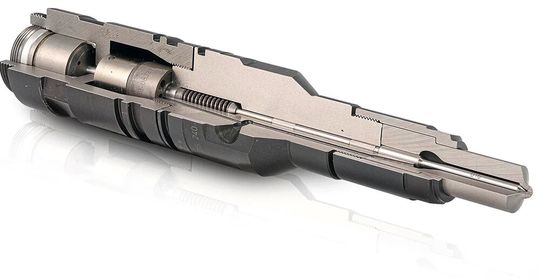
Bei DUAP konzentriert man sich vorwiegend auf die Entwicklung und Herstellung von Einspritzsystemen für Grossmotoren, die flüssige und gasförmige Treibstoffe verwenden.
(Bild: Andrea Jäger)
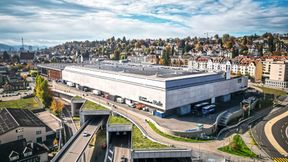
1943 begann die Erfolgsgeschichte der DUAP AG mit der Entwicklung und Produktion von Tiefbohr-, Rundtakt- und Endenbearbeitungsmaschinen sowie von Einspritzsystemen vorwiegend für Kunden im Schiffsbau und in der Energieerzeugung. Noch heute konzentriert man sich bei DUAP vorwiegend auf die Entwicklung und Herstellung von Einspritzsystemen für Grossmotoren, die flüssige und gasförmige Treibstoffe verwenden und weltweit in unterschiedlichsten Leistungs- und Anwendungsbereichen zum Einsatz kommen, z. B. in der Schifffahrt, der Energieerzeugung und in Zugmaschinen.
Kernkompetenzen in Weichbearbeitung, Wärmebehandlung und Hartbearbeitung sorgen für eine Fertigungstiefe von 95 Prozent und tragen zur leistungsstarken Lohnfertigung bei, die Teil des Produktionskonzepts bei DUAP ist. Produziert wird mit über 90 von insgesamt 140 Mitarbeitenden ausschliesslich am Standort Herzogenbuchsee, doch das Vertriebsnetzwerk ist international ausgerichtet.
Bildergalerie
Die kontinuierliche Weiterentwicklung der Einspritztechnologie bei DUAP trägt massgeblich dazu bei, die immer strengeren Emissionsvorschriften zu erfüllen und gleichzeitig die Wirtschaftlichkeit und Lebensdauer grosser Verbrennungsmotoren zu steigern. «Unsere Neuentwicklungen konzentrieren sich auf Einspritzsysteme für alternative Brennstoffe wie Methanol, Ammoniak und Wasserstoff sowie für Dual-Fuel-Anwendungen und wir sind auf diesem Gebiet internationaler Innovationsführer», sagt Matthias Scheurer, der seine grosse Erfahrung in 26 Berufsjahren bei DUAP gesammelt hat und seit 5 Jahren als Projektleiter für Prozesstechnik zuständig ist für Evaluationen und Prozessoptimierung, aber auch für den Maschineneinkauf. Sein gesammeltes Wissen gibt er neben seiner beruflichen Tätigkeit auch als Dozent für Produktionstechnik an der Technischen Fachschule in Bern an zukünftige Produktionsfachleute und Maschinenbautechniker weiter.
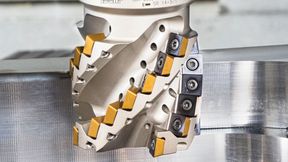
Scheurer kennt die vielen Tücken in der Fertigung der Komponenten für die Einspritzsysteme, wie beispielsweise Düsenkörper, Ventilsitze oder Führungsbohrungen, genau. Die Schleifbearbeitung der kleinen und kleinsten Durchmesser gehört zu den anspruchsvollsten Bearbeitungsprozessen. Faktoren wie Oberflächengüte und Massgenauigkeit entscheiden über die spätere Leistungsfähigkeit eines Motors. Bereits geringfügige Form- oder Oberflächenfehler können die Dichtheit, den Einspritzdruck, das Sprühbild und damit den Kraftstoffverbrauch sowie die Emissionswerte negativ beeinflussen.
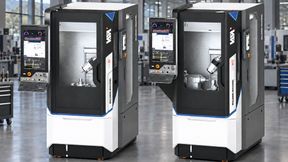
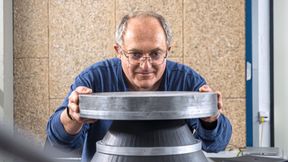
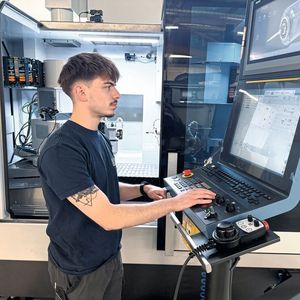
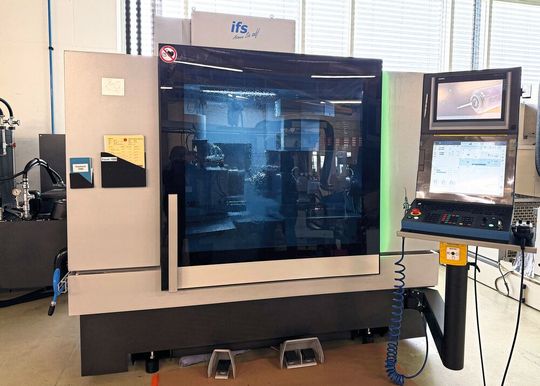
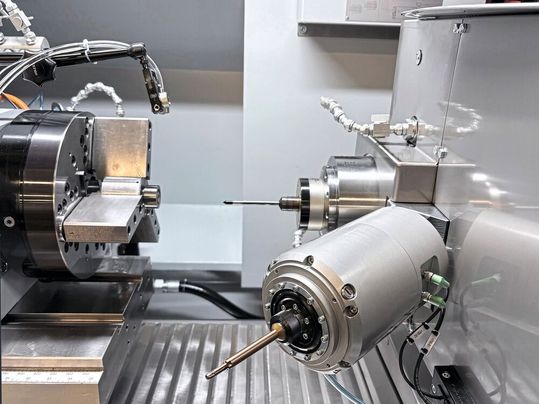
Die Beschaffung der «Kellenberger VM1000» sorgt bei DUAP dafür, dass auch kleinste Durchmesser nach der Bearbeitung höchsten Anforderungen an die Genauigkeit entsprechen.
(Bild: Andrea Jäger)
Aus diesem Grund kommen für eine solche Bearbeitung nur hochpräzise CNC-Schleifmaschinen mit aktiver Temperaturkompensation, hochauflösenden Wegmesssystemen, automatischem Abrichten und integrierter Messtechnik zum Einsatz, um eine wirtschaftliche Serienfertigung auf höchstem Qualitätsniveau sicherzustellen. Ein Höchstmass an Steifigkeit und Dynamik, hochpräzise Führungen, spielfreie Achsen und Temperaturstabilität sind absolute Voraussetzungen, um auch kleinste Durchmesser in reproduzierbar hoher Qualität bearbeiten zu können. Um den zahlreichen Herausforderungen, die bei der Schleifbearbeitung auftreten, begegnen zu können, entschieden sich die Verantwortlichen bei DUAP 2025 für die Beschaffung einer Rundschleifmaschine «Kellenberger VM1000», um die geforderte Genauigkeit im µm-Bereich prozesssicher und wiederholgenau zu erreichen.
Selbst kleinste Durchmesser hochpräzise schleifen
Die «Kellenberger VM1000» ist optimiert für die flexible, universelle Innen- und Aussenrundbearbeitung von komplexen Werkstücken bis zu einer Länge von 600 mm und einem Schwingkreisdurchmesser von 300 mm. Die grosse Stärke der Maschine liegt vor allem im Bereich Innenschleifen, wo sie selbst kleinste Durchmesser souverän mit höchster Genauigkeit schleift.
Für die hohen Anforderungen bei DUAP ist die «VM1000» ideal geeignet, denn die Werkstückvielfalt reicht von kleinsten Einzelteilen für Einspritzsysteme in Motoren über Kugellagerringe und Getriebe bis hin zu Hydraulikkomponenten und komplexen Komponenten im Werkzeugmaschinenbau.
Stand vom 30.10.2020
Es ist für uns eine Selbstverständlichkeit, dass wir verantwortungsvoll mit Ihren personenbezogenen Daten umgehen. Sofern wir personenbezogene Daten von Ihnen erheben, verarbeiten wir diese unter Beachtung der geltenden Datenschutzvorschriften. Detaillierte Informationen finden Sie in unserer Datenschutzerklärung.
Einwilligung in die Verwendung von Daten zu Werbezwecken
Ich bin damit einverstanden, dass die Vogel Communications Group AG, Seestrasse 95, CH-8800 Thalwil, einschließlich aller mit ihr verbundenen Unternehmen (im weiteren: Vogel Communications Group) meine E-Mail-Adresse für die Zusendung von redaktionellen Newslettern nutzt. Auflistungen der jeweils zugehörigen Unternehmen können hier abgerufen werden.
Der Newsletterinhalt erstreckt sich dabei auf Produkte und Dienstleistungen aller zuvor genannten Unternehmen, darunter beispielsweise Fachzeitschriften und Fachbücher, Veranstaltungen und Messen sowie veranstaltungsbezogene Produkte und Dienstleistungen, Print- und Digital-Mediaangebote und Services wie weitere (redaktionelle) Newsletter, Gewinnspiele, Lead-Kampagnen, Marktforschung im Online- und Offline-Bereich, fachspezifische Webportale und E-Learning-Angebote. Wenn auch meine persönliche Telefonnummer erhoben wurde, darf diese für die Unterbreitung von Angeboten der vorgenannten Produkte und Dienstleistungen der vorgenannten Unternehmen und Marktforschung genutzt werden.
Falls ich im Internet auf Portalen der Vogel Communications Group einschließlich deren verbundenen Unternehmen geschützte Inhalte abrufe, muss ich mich mit weiteren Daten für den Zugang zu diesen Inhalten registrieren. Im Gegenzug für diesen gebührenlosen Zugang zu redaktionellen Inhalten dürfen meine Daten im Sinne dieser Einwilligung für die hier genannten Zwecke verwendet werden.
Recht auf Widerruf
Mir ist bewusst, dass ich diese Einwilligung jederzeit für die Zukunft widerrufen kann. Durch meinen Widerruf wird die Rechtmäßigkeit der aufgrund meiner Einwilligung bis zum Widerruf erfolgten Verarbeitung nicht berührt. Um meinen Widerruf zu erklären, kann ich als eine Möglichkeit das unter https://contact.vogel.de/de/smm abrufbare Kontaktformular nutzen. Sofern ich einzelne von mir abonnierte Newsletter nicht mehr erhalten möchte, kann ich darüber hinaus auch den am Ende eines Newsletters eingebundenen Abmeldelink anklicken. Weitere Informationen zu meinem Widerrufsrecht und dessen Ausübung sowie zu den Folgen meines Widerrufs finde ich in der Datenschutzerklärung, Abschnitt Redaktionelle Newsletter.
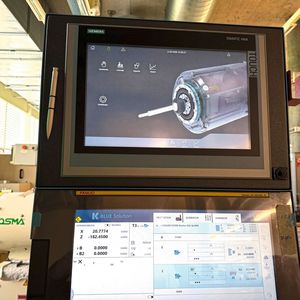
Die «VM1000» verfügt über hydrostatische Führungen in allen Achsen. Diese hochdynamischen Linearachsen mit eigens entwickelten «Kellenberger Hydrolin»-Führungen sind spielfrei für Positioniergenauigkeiten im Nano-Bereich. Damit können Werkstücke bei höchster Wiederholgenauigkeit und Maschinenverfügbarkeit über die gesamte Lebensdauer der Maschine äusserst präzise geschliffen werden.
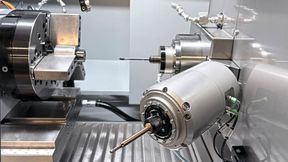
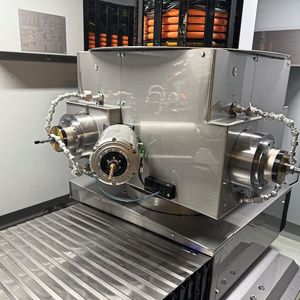
Das besondere Highlight sind die beiden hochpräzisen hydrostatischen B-Achsen – B1-Achse mit Spindelrevolver, B2-Achse mit Tischrevolver –, die zusätzlich alle notwendigen Bewegungen der Abricht- und Messeinrichtungen ausführen. Der Spindelrevolver auf der B1-Achse ist mit einem einzigartig kompakten Schleifspindelkopf mit flexibler Schleifspindelanordnung für max. vier Schleifspindeln ausgerüstet. Spindeln und Messsensoren können damit optimal positioniert werden und erlauben das Bearbeiten nahezu jeder Werkstückform sowie die Durchführung mehrerer Innen- und Aussenschleifvorgänge in einer einzigen Aufspannung.
Die verfahrbare X-Achse und die schwenkbare B2-Achse erlauben die optimale Zugänglichkeit für Messungen des Innendurchmessers. Gerade das genaue Vermessen von Bohrungen mit Durchmessern von wenigen Millimetern stellt hohe Anforderungen an In-Process- oder Nachbearbeitungsmesssysteme. Da ein In-Process-Messen während des Schleifens bei sehr kleinen Innendurchmessern nicht möglich ist, musste eine andere Lösung gefunden werden.
Hochwertige pneumatische Messsysteme erreichen Wiederholgenauigkeiten von unter 0,2 µm.
(Bild: Andrea Jäger)
Kellenberger legte den Fokus nicht nur auf die Innenschleifbearbeitung, sondern optimierte den Prozess mit einer integrierten Luftdorn-Messeinrichtung. Die Luftdornmessung gilt als die genaueste und wirtschaftlich sinnvollste Messart bei Innenbohrungen, wurde jedoch bis dahin noch nicht in einer Rundschleifmaschine angewendet. Patrick Zünd, bei Kellenberger zuständig für Sonderlösungen, holte für die Lösung dieser Herausforderung die Messexpertise von extern hinzu. «Die Zufriedenheit unserer Kunden steht für uns immer an erster Stelle», sagt Patrick Zünd. «Deshalb arbeiten wir immer mit den Besten eines speziellen Fachgebiets zusammen.»
Die Luftdornmessung nutzt statt des mechanischen Kontakts zur Bohrung den Widerstand, den die Bohrungswand einem definierten Luftstrom entgegensetzt. Gerade bei Innendurchmessern von wenigen Millimetern ist dies ein grosser Vorteil, da keine Messkräfte auf das Werkstück wirken. Der Luftdorn besitzt einen nahezu dem Bohrungsdurchmesser entsprechenden Aussendurchmesser. An seiner Messstelle befinden sich kleine Düsen, die radial nach aussen gerichtet sind. Durch diese Düsen wird Luft geführt. Das Messgerät erfasst den entstehenden Gegendruck bzw. den Luftdurchfluss. Dieser Wert steht in einem zuvor kalibrierten Zusammenhang mit dem tatsächlichen Bohrungsdurchmesser. Wird der Luftdorn mit einer automatischen Werkzeugverschleisskompensation kombiniert, lässt sich eine sehr hohe Masshaltigkeit über lange Produktionsserien sicherstellen.
Anfängliche Skepsis weicht vollem Vertrauen
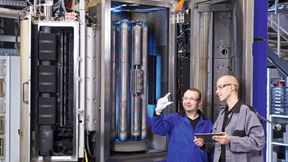
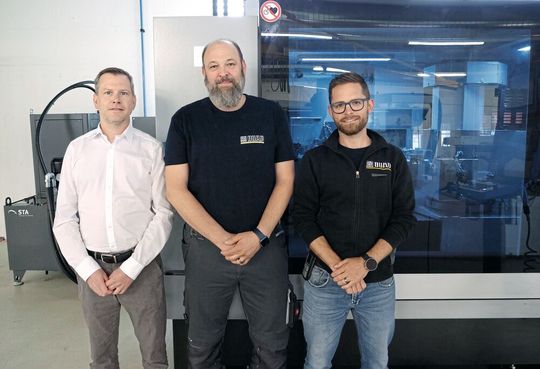
V. l. n. r.: Patrick Zünd (Spezialist für spezielle Applikationen bei Kellenberger) sowie Björn Fehlbaum und Matthias Scheurer (beide DUAP) vor der «Kellenberger VM1000», die bei DUAP dafür sorgt, dass auch kleinste Durchmesser nach der Bearbeitung höchsten Anforderungen an die Massgenauigkeit entsprechen.
(Bild: Andrea Jäger)
«Zu Beginn waren wir ein wenig skeptisch, ob die Ergebnisse so gut wären wie berechnet», sagt Matthias Scheurer. «Doch alles funktionierte wie erwartet.» Er ist überzeugt: «Ohne die Expertise unserer Innenschleifabteilung wäre die Applikation sicher nicht so reibungslos verlaufen. Die eine Seite ist das Technische, die andere – ich nenne es mal – das Fingerspitzengefühl. Insbesondere der Leiter der Schleifabteilung, Björn Fehlbaum, der seit 15 Jahren in der Firma ist, ist in dieser Hinsicht ein ‹Schleifmaschinenflüsterer›.»
Heute, nach fast einem Jahr Bearbeitungserfahrung mit der «VM1000», ist Matthias Scheurers Resümee nicht nur in diesem Bereich durchweg positiv: «Die Zusammenarbeit mit den Verantwortlichen bei Kellenberger war insgesamt sehr gut, auch die Schulung, die wir bei dem sehr kompetenten Schulungsleiter Andreas Petrassi hatten, hat uns enorm weitergebracht. Über den Service können wir ebenfalls nur Gutes berichten, ein kleiner Servicefall gleich zu Beginn wurde umstandslos schnell erledigt. Wir arbeiten im Augenblick 1-schichtig. Mit der Beschaffung der ‹VM1000› ist unser Ziel, mehr Schichten fahren zu können, darunter eine Geisterschicht, näher gerückt.»
Durch die Integration des Luftmessdorns entstand ein weiterer Vorteil: Sollte eines Tages an der «VM1000» bei DUAP eine Automation installiert werden, würde dort keine zusätzliche Messeinrichtung benötigt werden.