Das Unternehmen Mikron Switzerland AG, Division Tool setzt seine gesamte Entwicklungs- und Engineeringkompetenz auf Hochleistungswerkzeuge für Hochleistungswerkstoffe. Titan-Knochenplatten können dank spezifisch ausgelegter Frässtrategien und hervorragenden Zeitspanvolumina bei gleichzeitig hohen Werkzeugstandzeiten massiv schneller gefertigt werden. Was für Formel-1-Motoren die Turbolader sind, sind für Werkzeugmaschinen die Mikron-Werkzeuge, insbesondere wenn es um Implantate geht.
Mikron Tool ist ein ganzheitlicher Partner für die Medizintechnik: vom Werkzeug bis zu komplexen Fertigungsstrategien.
(Bild: Mikron Tool)
Wer hat nicht schon mal einen heftigen Sturz nach vorne mit den ausgestreckten Händen abfangen wollen? Dabei riskiert man eine der häufigsten Frakturen, nämlich die des distalen Radius. Solche Knochenbrüche werden heute oft mit einer Plattenosteosynthese versorgt, wo für die Fixation des gebrochenen Knochens Plattenimplantate zum Einsatz kommen.
Die Anforderungen an die medizinischen Werkstoffe, die dafür verwendet werden, sind komplex und vielfältig. Insbesondere metallische Implantatwerkstoffe unterliegen strengen Sicherheitsrichtlinien: Reinheit, mechanische Eigenschaften, aber auch Porosität und Oberflächenqualität sind entscheidende Kriterien.
Titan ist ein besonderer Werkstoff. Er vereint höchste Biokompatibilität, mechanische Belastbarkeit und Korrosionsbeständigkeit, zudem Gewebeverträglichkeit und Elastizität und eignet sich damit ideal für beanspruchte medizinische Komponenten.
Die Herstellung über mechanische Bearbeitung von Titan und Titanlegierungen ist jedoch immer anspruchsvoll. Für Implantate, die keiner grossen Belastung im menschlichen Körper unterworfen sind, kommen überwiegend die unlegierten Titanqualitäten zur Anwendung. So auch bei einer «Volaren Distalen Radiusplatte», die aus Titan Grad 2 (3.7035) gefertigt wird. Innovative und wettbewerbsfähige Herstellungsverfahren für ein «Massenprodukt» der Medizintechnik sind hier gefordert. Jede eingesparte Sekunde ist ein Vorteil in Bezug auf Zeit und Geld.
Bisher: Taktzeit von 40 Minuten
Mit diesem Anspruch kam der Hersteller zu Mikron Tool. Bei diesem Kundenprojekt analysierten die Spezialisten des Technology Centers in Agno den bisherigen Bearbeitungszyklus, dessen Taktzeit sich auf 40 Minuten pro Teil belief. Denn den Gesamtprozess zu betrachten, vom Rohteil bis zum geschlichteten Bauteil, ist wesentlich zielführender. Dabei spielt die richtige Wahl der Werkzeuge eine Schlüsselrolle bei der Erzielung von hoher Rentabilität.
Hochdynamische Bearbeitungsstrategie
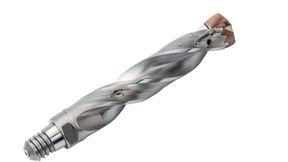
Das Team von Mikron Tool entschied sich für eine hochdynamische Bearbeitungsstrategie aus dem Vollen: in einer Aufspannung mit geringer mechanischer Belastung des Bauteils und minimaler Anzahl von Stegen. Zum Einsatz kamen Tauchfräser, Vollradiusfräser, Eckfräser und torische Fräser; allesamt aus der auf Hochleistungswerkstoffe zugeschnittenen Familie «Crazy Mill Cool», die sich durch integrierte Kühlung auszeichnet.
Beim Zerspanen von Titan ein entscheidender Faktor. Denn in der Fräszone herrscht wegen der geringen Wärmeleitfähigkeit des Werkstoffs ohne genügend Kühlung ein hohes Temperaturgefüge. Die gut gekühlten Schneiden erlauben aber hohe Schnittgeschwindigkeiten: 120 m/min beim Schruppen und bis zu 160 m/min beim Schlichten.
Zudem werden dank des massiven Kühlstrahls die Späne kontinuierlich aus der Fräszone gespült und deren Zerstückelung vermieden. Für die konischen Gewinde kam ein Spezialfräser und für die kleineren Kirschnerdrahtlöcher für die provisorische Plattenfixation kam der «Crazy-Drill-Flexpilot» zum Einsatz.
Neu: 27 Minuten Taktzeit
Das Resultat: Der gesamte Bearbeitungszyklus wurde von 40 auf 27 Minuten verkürzt. Die Anzahl der Werkzeuge wurde von 17 auf 12 reduziert. Das Implantat ist nahezu gratfrei und verfügt über eine ausgezeichnete Oberflächenqualität (Gewebeseite: Ra = 0,402 μm, Rz = 1,099 μm / Knochenseite: Ra = 0,401 μm, Rz = 0,842 μm). Auch wegen der minimalen Anzahl von Stegen ist die Nachbearbeitung auf ein Minimum reduziert.
32 Prozent schneller, 30 Prozent günstiger
Der Balanceakt gelang – und das vornehmlich mit Werkzeugen aus dem Lagerprogramm – und überzeugte den Kunden: die Zeitersparnis beläuft sich auf 32,5% und die Kosteneinsparung liegt bei 30%. Die Rentabilität wurde bei gleichzeitig höchster Qualität gesteigert. Entscheidend ist, dass die Werkzeugmaschinen die Leistungen der Werkzeuge umsetzen können. Hierzu müssen sie sowohl über sehr hohe Dynamiken als auch über einen entsprechend hohen Kühlschmierstoffdruck verfügen. Das gesamte Fertigungskonzept muss auf die Komponenten perfekt abgestimmt werden. Trotz allem, Stürze auf die Handfläche sollten auch weiterhin eher vermieden werden. -böh- SMM
Stand vom 30.10.2020
Es ist für uns eine Selbstverständlichkeit, dass wir verantwortungsvoll mit Ihren personenbezogenen Daten umgehen. Sofern wir personenbezogene Daten von Ihnen erheben, verarbeiten wir diese unter Beachtung der geltenden Datenschutzvorschriften. Detaillierte Informationen finden Sie in unserer Datenschutzerklärung.
Einwilligung in die Verwendung von Daten zu Werbezwecken
Ich bin damit einverstanden, dass die Vogel Communications Group AG, Seestrasse 95, CH-8800 Thalwil, einschließlich aller mit ihr verbundenen Unternehmen (im weiteren: Vogel Communications Group) meine E-Mail-Adresse für die Zusendung von redaktionellen Newslettern nutzt. Auflistungen der jeweils zugehörigen Unternehmen können hier abgerufen werden.
Der Newsletterinhalt erstreckt sich dabei auf Produkte und Dienstleistungen aller zuvor genannten Unternehmen, darunter beispielsweise Fachzeitschriften und Fachbücher, Veranstaltungen und Messen sowie veranstaltungsbezogene Produkte und Dienstleistungen, Print- und Digital-Mediaangebote und Services wie weitere (redaktionelle) Newsletter, Gewinnspiele, Lead-Kampagnen, Marktforschung im Online- und Offline-Bereich, fachspezifische Webportale und E-Learning-Angebote. Wenn auch meine persönliche Telefonnummer erhoben wurde, darf diese für die Unterbreitung von Angeboten der vorgenannten Produkte und Dienstleistungen der vorgenannten Unternehmen und Marktforschung genutzt werden.
Falls ich im Internet auf Portalen der Vogel Communications Group einschließlich deren verbundenen Unternehmen geschützte Inhalte abrufe, muss ich mich mit weiteren Daten für den Zugang zu diesen Inhalten registrieren. Im Gegenzug für diesen gebührenlosen Zugang zu redaktionellen Inhalten dürfen meine Daten im Sinne dieser Einwilligung für die hier genannten Zwecke verwendet werden.
Recht auf Widerruf
Mir ist bewusst, dass ich diese Einwilligung jederzeit für die Zukunft widerrufen kann. Durch meinen Widerruf wird die Rechtmäßigkeit der aufgrund meiner Einwilligung bis zum Widerruf erfolgten Verarbeitung nicht berührt. Um meinen Widerruf zu erklären, kann ich als eine Möglichkeit das unter https://contact.vogel.de/de/smm abrufbare Kontaktformular nutzen. Sofern ich einzelne von mir abonnierte Newsletter nicht mehr erhalten möchte, kann ich darüber hinaus auch den am Ende eines Newsletters eingebundenen Abmeldelink anklicken. Weitere Informationen zu meinem Widerrufsrecht und dessen Ausübung sowie zu den Folgen meines Widerrufs finde ich in der Datenschutzerklärung, Abschnitt Redaktionelle Newsletter.